 Приезжаем из Китая, занимаемся маркетингом по всему миру.
 Приезжаем из Китая, занимаемся маркетингом по всему миру.
Oct 27, 2026
Что делает машина для измельчения фруктов и овощей Машина для измельчения фруктов и овощей отделяет мякоть, сок и пюре от кожуры, семян, стеблей и других нежелательных твердых частиц, производя однородный продукт, используемый при производстве соков, детского питания, соусов, джемов и концентратов напитков. Машина обычно работает путем размягчения или измельчения сырого продукта, а затем пропускает его через перфорированное сито с помощью лопастей или взбивателей, которое отделяет пригодную к использованию целлюлозу от волокнистых отходов. Этот процесс позволяет производителям быстро перерабатывать большие объемы продукции, сохраняя при этом постоянную текстуру и выход продукции, чего трудно достичь при ручной обработке. Эти машины используются в самых разных отраслях: от небольших баров, производящих сок, перерабатывающих несколько сотен килограммов в день, до крупных промышленных предприятий, перерабатывающих несколько тонн сока в час. Понимание того, как различные компоненты и конфигурации влияют на качество продукции, помогает покупателям выбирать оборудование, подходящее для их конкретных производственных целей. Как работает процесс целлюлозы Большинство машин для измельчения фруктов и овощей используют один и тот же основной процесс, хотя конкретные механизмы различаются в зависимости от типа машины и производителя. Сырые продукты сначала моются и сортируются, а затем подаются в машину целиком или предварительно нарезанными, в зависимости от размера и твердости. Дробление и разделение Внутри машины вращающиеся взбиватели или лопасти прижимают продукт к перфорированному ситу, разрушая клеточные структуры и проталкивая более мягкую мякоть через отверстия сита, в то время как кожура, семена и волокнистый материал удерживаются и выгружаются отдельно. Размер ячеек сита определяет конечную текстуру мякоти: более мелкие сита производят более гладкую мякоть, подходящую для детского питания или производства нектара, а более грубые сита производят более крупную мякоть, подходящую для соусов или консервов. Многостадийная нефтепереработка Многие промышленные линии по производству целлюлозы используют многоступенчатую конфигурацию, в которой за начальной стадией грубой варки следуют одна или две стадии окончательной обработки с использованием сит с постепенно уменьшающимся размером. Этот поэтапный подход максимизирует выход за счет извлечения дополнительной полезной целлюлозы из побочного продукта предыдущего этапа, сокращения общих отходов и улучшения использования сырья. Типы целлюлозных машин и их применение Различные конструкции целлюлозно-бумажных машин подходят для разных типов продукции и масштабов производства. Выбор правильного типа зависит от перерабатываемых фруктов или овощей и желаемой производительности. Тип машины Лучше всего подходит для Типичная емкость Одноступенчатый измельчитель Мелкосерийное или кустарное производство 100-500 кг/час Двухступенчатый разрыватель/финишер Среднее производство соков и пюре 500-2000 кг/час Трехступенчатая производственная линия Крупномасштабное производство напитков и концентратов 2000 кг/час Специализированный измельчитель томатов/цитрусовых Продукты с тяжелыми семенами и кожурой Зависит от модели Ключевые факторы, которые следует учитывать при выборе машины Выбор подходящей машины для измельчения фруктов и овощей требует оценки нескольких эксплуатационных факторов, помимо производительности, поскольку характеристики продукции и гигиенические требования существенно влияют на производительность и долговечность оборудования. Тип продукции и содержание волокна Волокнистые продукты, такие как манго или гуава, требуют более надежных взбивалок и сит, предназначенных для обработки более высоких нагрузок волокон без засорения, в то время как более мягкие фрукты, такие как ягоды или помидоры, обычно требуют более бережной обработки, чтобы избежать чрезмерного разрушения семян, что может придать мякоти горечь. Прежде чем совершить покупку, покупатели должны подтвердить у производителей, что машина была протестирована с использованием их конкретного типа продукции. Строительный материал Пищевая нержавеющая сталь, обычно марки 304 или 316, является стандартным конструкционным материалом для варочных машин из-за ее коррозионной стойкости и простоты очистки. Нержавеющая сталь 316 обеспечивает лучшую устойчивость к кислым продуктам, таким как цитрусовые и помидоры, что делает ее выгодной инвестицией для предприятий, регулярно перерабатывающих фрукты и овощи с высоким содержанием кислоты. Взаимозаменяемость экрана Машины, позволяющие быстро менять сита, обеспечивают большую гибкость для предприятий, производящих целлюлозу различной текстуры или перерабатывающих различные виды продукции в течение года. Эта функция сокращает время простоя между производственными циклами и позволяет одной машине обслуживать несколько линий продукции. Лучшие практики эксплуатации и технического обслуживания Правильная эксплуатация и техническое обслуживание напрямую влияют как на качество продукции, так и на срок службы оборудования. Соблюдение последовательных процедур помогает предотвратить загрязнение, снизить механический износ и поддерживать стабильный выход целлюлозы с течением времени. Тщательно очищайте машину после каждого производственного цикла, уделяя особое внимание сетке и узлу битера, где имеют тенденцию скапливаться остатки. Регулярно проверяйте сита на предмет износа или повреждений, поскольку поврежденное сито может привести к попаданию семян или фрагментов кожицы в готовую мякоть. Периодически проверяйте зазор между лезвиями битера, так как чрезмерный зазор между лезвиями и ситом снижает эффективность экстракции и увеличивает отходы. Смазывайте подшипники и движущиеся части в соответствии с графиком производителя, чтобы предотвратить преждевременный механический выход из строя. Тщательно сортируйте и мойте продукты перед загрузкой их в машину, чтобы снизить риск повреждения внутренних компонентов посторонними материалами. Повышение урожайности и сокращение отходов Увеличение выхода целлюлозы снижает затраты на сырье и повышает общую эффективность производства. Предварительный нагрев некоторых продуктов, таких как помидоры, перед измельчением может улучшить скорость экстракции за счет смягчения клеточных стенок - процесса, широко известного как обработка горячим перерывом. Для продуктов, склонных к ферментативному потемнению, таких как яблоки или груши, минимизация времени между нарезкой и измельчением помогает сохранить цвет и вкусовые качества. Регулярный анализ отходов от машины также может выявить возможности для улучшения. Если выброшенная кожура и семена по-прежнему содержат значительное количество полезной мякоти, регулировка скорости взбивателя, размера ячеек сита или добавление стадии вторичной очистки может помочь извлечь дополнительный продукт и повысить общий выход. Выбор подходящей машины для измельчения фруктов и овощей зависит от соответствия типа продукта, желаемой текстуры мякоти и объема производства соответствующей конфигурации оборудования. При правильной эксплуатации и регулярном обслуживании правильно выбранная машина для производства целлюлозы обеспечивает стабильное качество продукции, сводя к минимуму отходы и время простоя на производственной линии.
Что такое многофункциональное оборудование для транспортировки пищевых продуктов Многофункциональное оборудование для транспортировки пищевых продуктов относится к конвейерным системам, предназначенным для обработки нескольких этапов обработки пищевых продуктов в рамках одной интегрированной линии, таких как транспортировка, сортировка, мойка, охлаждение, сушка и упаковка. В отличие от одноцелевых конвейеров, которые перемещают продукт только из точки А в точку Б, эти системы сочетают в себе механические, пневматические или гидравлические компоненты для одновременного выполнения нескольких задач, что снижает потребность в отдельных машинах и ручных операциях. Этот тип оборудования широко используется в пекарнях, мясоперерабатывающих заводах, молочных предприятиях и линиях по производству снеков, где эффективность, гигиена и стабильность продукта имеют решающее значение. Объединив несколько функций в одной системе, производители могут сократить требования к занимаемой площади, минимизировать риски загрязнения продукции и оптимизировать производственные процессы от приема сырья до окончательной упаковки. Основные компоненты и как они работают вместе Многофункциональная конвейерная система обычно объединяет несколько модулей на одной раме или соединенной серии рам. Понимание каждого компонента помогает операторам выбрать правильную конфигурацию для своих конкретных производственных потребностей. Системы ременного и цепного привода Транспортирующая поверхность, будь то модульная пластиковая лента, сетка из нержавеющей стали или пищевая резина, перемещает продукт на каждом этапе обработки. Приводы с регулируемой скоростью позволяют операторам регулировать производительность в зависимости от типа продукта и мощности последующего оборудования, обеспечивая плавный переход между станциями мойки, сортировки и упаковки. Интегрированные модули сортировки и контроля Многие системы включают оптические датчики, весы или металлодетекторы непосредственно в конвейерную линию, что позволяет автоматически удалять бракованную продукцию или продукцию, загрязненную посторонними предметами, без остановки всего производственного процесса. Ключевые преимущества для предприятий пищевой промышленности Инвестиции в многофункциональное конвейерное оборудование дают ощутимые преимущества по сравнению с использованием нескольких автономных машин. В таблице ниже суммированы основные эксплуатационные преимущества. Выгода Влияние на производство Снижение затрат на рабочую силу Меньшее количество точек ручной обработки снижает потребность в персонале Улучшенная гигиена Меньшее количество точек перегрузки снижает риск загрязнения Эффективность использования пространства Комбинированные функции уменьшают общую необходимую площадь помещения. Более высокая пропускная способность Непрерывная обработка увеличивает производительность за смену Такая совокупная эффективность часто приводит к более быстрому возврату инвестиций, особенно для предприятий, перерабатывающих большие объемы скоропортящихся продуктов, где скорость и гигиена напрямую влияют на качество продукции и срок ее хранения. Общие применения в пищевой промышленности Многофункциональное конвейерное оборудование адаптируется к широкому спектру условий производства пищевых продуктов, каждая из которых имеет уникальные требования к обработке, основанные на характеристиках продукта. Линии хлебобулочных изделий, требующие переходов по расстойке, выпечке и охлаждению Переработка мяса и птицы с этапами мытья, охлаждения и порционирования. Операции по сортировке, мойке и сортировке фруктов и овощей Производство закусок, включающее жарку, приправы и упаковку. Линии по переработке молочных продуктов с интеграцией пастеризации и розлива Выбор подходящей системы для вашего предприятия Выбор подходящего многофункционального конвейерного оборудования требует тщательного рассмотрения характеристик продукции, объема производства и санитарных требований, характерных для вашей деятельности. Стандарты строительства материалов Пищевая нержавеющая сталь, обычно марки 304 или 316, необходима для компонентов, находящихся в непосредственном контакте с пищевыми продуктами, поскольку обеспечивает коррозионную стойкость и легкую дезинфекцию. Материалы лент также должны соответствовать сертификатам FDA или эквивалентным сертификатам безопасности пищевых продуктов, чтобы предотвратить химическое выщелачивание или накопление бактерий. Проектирование очистки и санитарии Системы с открытыми рамами, съемными ремнями и двигателями, рассчитанными на промывку, упрощают ежедневную уборку и помогают предприятиям соблюдать правила безопасности пищевых продуктов, такие как рекомендации HACCP или FDA. Оцените пропускную способность в соответствии с вашими пиковыми производственными потребностями. Подтвердить совместимость с существующим оборудованием выше и ниже по потоку. Отдавайте приоритет системам с возможностью разборки без инструментов для ускорения циклов санитарной обработки. Методы технического обслуживания, продлевающие срок службы оборудования Регулярное профилактическое обслуживание необходимо для обеспечения эффективной работы многофункциональных конвейерных систем и предотвращения незапланированных простоев, которые могут нарушить весь производственный график. Ежедневные проверки должны включать проверку натяжения ремня, уровня смазки движущихся частей и калибровку датчиков для модулей сортировки или проверки. Установление плановой процедуры глубокой очистки, а также периодическое профессиональное обслуживание двигателей и компонентов привода помогает предотвратить преждевременный износ и обеспечивает постоянное соблюдение требований безопасности пищевых продуктов на протяжении всего срока службы оборудования.
Основная цель производственной линии по переработке тропических фруктов A производственная линия по переработке тропических фруктов представляет собой интегрированную систему оборудования, предназначенную для переработки сырых фруктов, таких как манго, ананас, папайя, гуава и маракуйя, в стабильные, готовые к продаже продукты, включая соки, пюре, концентраты, сухофрукты или консервированные сегменты. Поскольку тропические фрукты часто являются скоропортящимися, сезонными и выращиваются в регионах, удаленных от основных потребительских рынков, линии обработки играют решающую роль в продлении срока хранения, сокращении послеуборочных потерь и обеспечении экспорта на международные рынки, которые в противном случае были бы недоступны для свежих фруктов из-за времени транспортировки и риска порчи. В отличие от линий по переработке, предназначенных для одного типа фруктов, многие предприятия по производству тропических фруктов спроектированы с определенной степенью гибкости, поскольку сезонная доступность часто требует переключения между разными фруктами в течение года. Понимание основных этапов обработки, используемого оборудования и особых требований к обращению с различными тропическими фруктами помогает операторам предприятий разрабатывать эффективные, адаптируемые производственные системы, которые минимизируют отходы и поддерживают стабильное качество продукции. Ключевые этапы линии по переработке тропических фруктов Хотя конкретное оборудование различается в зависимости от типа фруктов и формата конечного продукта, большинство линий по переработке тропических фруктов следуют одинаковой последовательности этапов, предназначенных для перемещения сырых фруктов через этапы очистки, подготовки, обработки и консервации. Прием и сортировка Поступающие фрукты сначала проверяются и сортируются для удаления поврежденных, недозрелых или перезрелых единиц, которые могут ухудшить качество продукта или внести в партию организмы, вызывающие порчу. Автоматизированные сортировочные линии часто используют оптические датчики для обнаружения дефектов поверхности, изменения размера или несоответствия цвета, что позволяет осуществлять более быструю и последовательную сортировку, чем только ручной контроль. Стирка и чистка Фрукты проходят через моечные баки или системы распыления, предназначенные для удаления почвы, остатков пестицидов и поверхностных микроорганизмов. Многие линии на этом этапе включают промывку хлорированной или озонированной водой, чтобы уменьшить микробную нагрузку, прежде чем фрукты будут переданы на оборудование для очистки или резки. Очистка, резка и питтинг Этот этап значительно варьируется в зависимости от типа фруктов. Для манго обычно требуется оборудование для удаления косточек и кожуры, разработанное с учетом их конкретной формы, в то время как для ананасов требуется оборудование для удаления сердцевины и скорлупы, а для папайи требуется удаление семян наряду с очисткой. Гибкость оборудования здесь часто является основным фактором общей эффективности линии на предприятиях по переработке нескольких сортов фруктов. Производство целлюлозы и рафинирование После приготовления фрукты пропускают через машины для измельчения, которые отделяют сок и мякоть от семян, волокон и кожуры. Затем рафинеры корректируют текстуру мякоти, пропуская ее через все более тонкие сита, что особенно важно для таких продуктов, как пюре манго, где гладкая, однородная текстура является ключевым требованием к качеству. Термическая обработка В оборудовании для пастеризации или стерилизации применяется контролируемое нагревание для уничтожения вредных микроорганизмов и инактивации ферментов, которые в противном случае могли бы вызвать потемнение, ухудшение вкуса или порчу продуктов во время хранения. Системы асептической обработки, сочетающие стерилизацию со стерильной упаковкой, все чаще используются для пюре из тропических фруктов, предназначенного для экспорта на большие расстояния и длительного срока хранения. Упаковка и наполнение Конечный продукт разливается в упаковочные форматы, подходящие для предполагаемого рынка, например, в асептические пакеты-в-бочках для оптового экспорта, розничные картонные коробки для потребительских соковых продуктов или банки для фруктовых сегментов длительного хранения. В оборудовании для наполнения должны поддерживаться гигиенические условия во избежание загрязнения после обработки. Требования к обработке по типам фруктов Различные тропические фрукты представляют собой различные проблемы обработки в зависимости от их физической структуры и состава. В таблице ниже представлены ключевые факторы, касающиеся некоторых распространенных тропических фруктов, перерабатываемых в коммерческих масштабах. Фрукты Ключевая задача обработки Общий конечный продукт Манго Волокнистая целлюлоза, требующая тонкой очистки Пюре, концентрат Ананас Трудное удаление сердцевины и скорлупы Консервированные кольца, сок Маракуйя Отделение семян и мякоти Концентрат, асептическая пульпа Папайя Быстрое ферментативное подрумянивание после резки Пюре, сушеные кусочки Папайя, в частности, требует быстрой обработки после разрезания из-за ее высокой ферментативной активности, которая вызывает потемнение и изменение вкуса, если плоды находятся на воздухе в течение длительного времени. Предприятия по переработке папайи часто минимизируют время между нарезкой и термической обработкой, чтобы сохранить цвет и вкусовые качества. Рекомендации по оборудованию для гибких линий по производству нескольких фруктов Многие переработчики тропических фруктов обрабатывают несколько типов фруктов в течение года в зависимости от сезонных циклов сбора урожая, поэтому гибкость оборудования является важным фактором при проектировании, а не создание отдельных выделенных линий для каждого фрукта. Модульное оборудование для варки и рафинирования целлюлозы со сменными размерами сит для работы с различными текстурами фруктов. Регулируемые станции очистки и резки, позволяющие обрабатывать фрукты различной формы и размера. Быстросменное разливочное оборудование, совместимое с различными форматами упаковки. Системы санитарной обработки на месте (CIP), которые позволяют тщательно очищать продукты при смене типа фруктов, чтобы предотвратить перекрестное загрязнение вкусов. Системы очистки на месте особенно ценны для предприятий, производящих несколько фруктов, поскольку остатки мякоти или сока одного типа фруктов могут повлиять на вкусовой профиль следующей перерабатываемой партии, если оборудование не подвергается тщательной дезинфекции между переналадками, что может стать серьезной проблемой контроля качества для продуктов с нежным вкусом, таких как концентрат маракуйи. Вопросы контроля качества и безопасности пищевых продуктов Последовательный контроль качества на всей производственной линии необходим для соблюдения как внутренних нормативных требований, так и международных экспортных стандартов. Измерения уровня Брикса (содержание сахара), pH и цвета обычно проводятся в нескольких точках линии, чтобы убедиться, что продукт соответствует спецификациям, прежде чем переходить к следующему этапу обработки. Предприятиям, экспортирующим на международные рынки, часто необходимо соблюдать стандарты сертификации безопасности пищевых продуктов, такие как HACCP или ISO 22000, которые требуют документированных контрольных точек на протяжении всего процесса, включая валидацию термической обработки, чтобы подтвердить, что этапы пастеризации или стерилизации последовательно обеспечивают сочетание температуры и времени, необходимое для обеспечения микробной безопасности в каждой производственной партии.
Понимание основной цели производственной линии по переработке ягодного пюре A линия по производству ягодного пюре предназначен для превращения сырых ягод, таких как клубника, черника, малина и ежевика, в гладкое, однородное пюре, подходящее для использования в напитках, йогуртах, джемах, начинках для выпечки и детском питании. Этот процесс должен сохранять вкус, цвет и пищевую ценность, исключая при этом семена, стебли и примеси, которые могут повлиять на качество продукта. Поскольку ягоды нежные и скоропортящиеся, производственной линии необходимо быстро и гигиенично перемещать сырье через этапы очистки, обработки и консервации, чтобы предотвратить порчу и сохранить свежесть. В отличие от линий по переработке более твердых фруктов, системы ягодного пюре требуют более бережного обращения с оборудованием, чтобы избежать чрезмерных повреждений или окисления, а также систем тонкой фильтрации для удаления семян без удаления мякоти и естественной текстуры. Понимание каждого этапа процесса помогает производителям выбрать правильное оборудование и избежать дорогостоящих неэффективных действий. Ключевые этапы процесса производства ягодного пюре Полная линия по производству ягодного пюре обычно состоит из последовательности этапов, каждый из которых требует специального оборудования для обеспечения безопасности и стабильности продукта. В таблице ниже представлены основные этапы и их функции в рамках общего процесса. Этап Функция Общее оборудование Сортировка и мойкаУдаление мусора, поврежденных ягод и загрязненийПузырьковая мойка, роликовая сортировочная машинаДроблениеРазрушение ягод в мясистую смесьДробилка-взбивалкаФерментная обработкаРазрушение пектина для улучшения экстракцииБанк для дозирования ферментовОчистка и удаление семянУдаление семян и кожуры, получение однородного пюреИзмельчитель, шнековый рафинерГомогенизацияСоздание однородной текстуры и консистенцияГомогенизатор высокого давленияПастеризацияУничтожение вредных микроорганизмовТрубчатый или пластинчатый пастеризаторАсептический розливУпаковка пюре с сохранением стерильностиАсептический наполнитель в пакет или бочку Каждый из этих этапов играет особую роль в обеспечении соответствия конечного продукта стандартам безопасности, сохраняя при этом цвет, вкус и пищевую ценность, за которые ценится ягодное пюре. Подробное описание основного оборудования Дробильно-битные машины Дробилка-битушка часто является первым крупным перерабатывающим агрегатом после промывки. Он бережно разбивает ягоды на части, одновременно отделяя более крупные семена и стебли на предварительном проходе, что снижает нагрузку на последующее рафинировочное оборудование. Регулируемая скорость взбивания позволяет операторам контролировать текстуру исходной мякоти, что важно, поскольку разные типы ягод имеют разную твердость и размер семян. Измельчители-финишеры для удаления семян В машинах для отделения семян и кожуры от пюре используются вращающиеся лопасти и мелкоячеистые сита. Размеры сит обычно варьируются от 0,5 мм до 1,5 мм в зависимости от желаемой гладкости: более мелкие сита позволяют получить более изысканное пюре, подходящее для напитков, тогда как немного более грубые сита используются для таких продуктов, как джем, которые имеют немного большую текстуру. Гомогенизаторы для обеспечения однородности текстуры Гомогенизаторы высокого давления расщепляют оставшиеся частицы, создавая однородную, гладкую консистенцию и предотвращая расслоение во время хранения. Этот шаг особенно важен для ягодных пюре, используемых в молочных продуктах или напитках, где однородность текстуры напрямую влияет на восприятие потребителем качества продукта. Поддержание качества продукции на протяжении всего процесса обработки Ягоды особенно чувствительны к окислению и теплу, которые при неправильном обращении могут ухудшить цвет и содержание витаминов. Производители должны обратить пристальное внимание на следующие методы, чтобы сохранить качество продукции на протяжении всей производственной линии. Минимизируйте время между дроблением и пастеризацией, чтобы уменьшить окислительное потемнение и потерю питательных веществ. По возможности используйте закрытые системы с ограниченным содержанием кислорода для защиты чувствительных антоциановых пигментов, ответственных за цвет ягод. Применяйте мгновенную пастеризацию или асептическую обработку, чтобы сократить время воздействия тепла и одновременно обеспечить микробную безопасность. Поддерживайте постоянные условия холодовой цепи во время хранения и транспортировки, если продукт не является стабильным при хранении. Регулярно калибруйте рафинирующее оборудование, чтобы обеспечить равномерное удаление семян без чрезмерных потерь мякоти. Эти методы помогают производителям выпускать пюре, которое по внешнему виду и вкусу очень похоже на свежие фрукты, что является ключевым отличием на конкурентных рынках продуктов питания и напитков. Выбор правильной мощности и конфигурации производственной линии Мощность производственной линии следует выбирать исходя из ожидаемых сезонных поставок ягод, целевого объема выпуска и дальнейшего применения продукции. Небольшие предприятия, обрабатывающие несколько сотен килограммов в час, могут выбрать компактные полуавтоматические линии, в то время как крупномасштабные предприятия, обрабатывающие несколько тонн в час, обычно требуют полностью автоматизированных систем со встроенными возможностями CIP (очистки на месте), чтобы сократить время простоя между производственными циклами. Также важно учитывать гибкость при проектировании оборудования, поскольку многие предприятия перерабатывают несколько типов ягод на одной линии. Машины с регулируемым размером экрана, регулируемой скоростью и быстросменными компонентами позволяют производителям переключаться между клубничным, черничным или ягодным пюре без длительного простоя или замены оборудования. Распространенные проблемы и как их избежать Одной из частых проблем при производстве ягодного пюре является загрязнение семян в конечном продукте, которое обычно возникает из-за изношенных или неправильно подобранных рафинирующих сит. Регулярный осмотр и своевременная замена сит могут предотвратить эту проблему и поддерживать стабильное качество продукции в разных партиях. Другая распространенная проблема — ухудшение цвета, вызванное длительным воздействием кислорода или чрезмерным нагревом во время пастеризации. Производители могут решить эту проблему, инвестируя в оборудование, рассчитанное на минимальное воздействие воздуха, и оптимизируя настройки температуры и времени пастеризации специально для продуктов на основе ягод, а не применяя общие параметры обработки фруктов, которые могут не учитывать уникальную чувствительность ягодных пигментов и питательных веществ.
Понимание основных компонентов линии по производству молочных продуктов A линия по производству молочных продуктов включает в себя ряд взаимосвязанных этапов обработки, предназначенных для превращения сырого молока в безопасные потребительские продукты длительного хранения с сохранением питательных качеств и вкуса. С момента прибытия сырого молока на предприятие до момента упаковки готовой продукции и ее готовности к реализации каждый этап должен работать с точным контролем температуры, сроков и гигиенических стандартов, чтобы обеспечить постоянную безопасность и качество продукта в каждой произведенной партии. Современные предприятия по переработке молочной продукции обычно объединяют несколько специализированных производственных линий под одной операционной системой, каждая из которых оптимизирована для определенной категории продуктов. Этот модульный подход позволяет переработчикам молочной продукции эффективно производить несколько типов продуктов, таких как ультрапастеризованное молоко, пастеризованное молоко и йогурт, используя общую инфраструктуру, сохраняя при этом отдельные параметры обработки, необходимые для каждого продукта. Линия по производству ультрапастеризованного молока Обработка сверхвысокой температурой (UHT) включает нагревание молока до температуры обычно от 135 до 150 градусов по Цельсию в течение нескольких секунд, эффективно уничтожая практически все микроорганизмы и споры, которые в противном случае могли бы вызвать порчу. Эта интенсивная, но кратковременная термическая обработка в сочетании с асептической упаковкой, предотвращающей повторное загрязнение после обработки, позволяет ультрапастеризованному молоку оставаться стабильным при хранении при комнатной температуре в течение нескольких месяцев без охлаждения. Процесс ультрапастеризации в значительной степени зависит от точного контроля температуры и скорости потока на протяжении всего этапа стерилизации, поскольку даже незначительные отклонения могут либо не обеспечить адекватную стерилизацию, либо излишне ухудшить вкус и питательную ценность молока из-за чрезмерного воздействия тепла. Из-за этой чувствительности линии ультрапастеризации требуют сложных автоматизированных систем управления, способных поддерживать постоянные условия обработки в ходе непрерывного производства. Линия по производству пастеризованного молока При пастеризации используется сравнительно более низкая термическая обработка, чем при УВТ-обработке: обычно молоко нагревается примерно до 72 градусов по Цельсию в течение примерно 15 секунд в ходе так называемой высокотемпературной кратковременной пастеризации. Этот метод эффективно устраняет вредные патогены, сохраняя при этом больше натурального вкуса и питательных свойств молока по сравнению с обработкой UHT, хотя полученный продукт требует постоянного охлаждения и имеет значительно более короткий срок хранения. Линии по производству пастеризованного молока обычно включают в себя систему пластинчатого теплообменника, которая эффективно передает тепло как на этапе нагрева, так и на последующем охлаждении, сводя к минимуму потребление энергии и одновременно обеспечивая быстрое охлаждение молока после пастеризации, чтобы предотвратить повторный рост бактерий перед упаковкой. Молочные помещения молочной фермы Молочные помещения служат критически важной средой первой стадии обработки, расположенной в точке сбора молока или рядом с ней, где сырое молоко первоначально охлаждается, фильтруется и хранится перед транспортировкой на центральный перерабатывающий комплекс. Правильная конструкция молочного помещения и выбор оборудования напрямую влияют на качество сырого молока, поскольку неправильная скорость охлаждения или задержка обработки могут привести к ускорению роста бактерий еще до того, как молоко достигнет формальных стадий обработки. Эффективная работа молочного помещения обычно включает быстрое охлаждение до температуры ниже 4 градусов по Цельсию в течение короткого периода времени после доения, а также регулярную дезинфекцию оборудования для предотвращения загрязнения, которое может поставить под угрозу весь последующий производственный процесс. Поскольку условия молочного цеха определяют базовое качество сырья, поступающего на более широкую производственную линию, инвестиции в надежное оборудование для охлаждения и хранения на этом этапе приносят дивиденды по всей технологической цепочке. Линия по производству йогурта Производство йогурта представляет собой дополнительный уровень сложности по сравнению с переработкой жидкого молока, поскольку требует контролируемой стадии ферментации, на которой определенные бактериальные культуры преобразуют молочный сахар в молочную кислоту, придавая йогурту характерный острый вкус и густую текстуру. Этот процесс ферментации требует точного контроля температуры, обычно поддерживаемой на уровне от 42 до 45 градусов по Цельсию, а также тщательного контроля продолжительности ферментации для достижения одинаковой текстуры продукта и кислотности в каждой партии. После ферментации линии по производству йогурта обычно включают этапы охлаждения для остановки дальнейшей бактериальной активности после достижения желаемого уровня кислотности, а также дополнительные этапы гомогенизации и добавления ароматизаторов в зависимости от конкретного состава продукта. Точность, необходимая на каждом из этих этапов, делает автоматизированные системы мониторинга особенно ценными для поддержания постоянного качества йогурта в промышленном масштабе. Сравнение основных типов линий по производству молочных продуктов В таблице ниже приведены основные различия в процессах и типичные результаты сроков хранения на основных типах линий по производству молочных продуктов. Производственная линия Температура обработки Типичный срок годности Ультрапастеризованное молоко 135–150°С, несколько секунд Несколько месяцев, комнатная температура Пастеризованное молоко ~72°С, 15 секунд 1–3 недели, в холодильнике Йогурт 42–45°C ферментация 2–4 недели, в холодильнике Ключевые факторы при оценке инвестиций в линию по производству молочных продуктов Предприятия, рассматривающие возможность инвестирования в новое или модернизированное оборудование для переработки молочной продукции, должны оценить несколько эксплуатационных факторов, чтобы убедиться, что выбранная система соответствует их конкретным производственным целям. Требования к производственной мощности — убедитесь, что пропускная способность оборудования соответствует текущему и ожидаемому будущему спросу. Гибкость ассортимента продукции — подумайте, может ли линия работать с несколькими типами продукции без масштабного переоснащения. Возможности автоматизации и мониторинга — оцените системы управления, которые поддерживают стабильное качество в ходе непрерывного производства. Гигиенические стандарты проектирования — убедитесь, что оборудование соответствует применимым требованиям безопасности пищевых продуктов и санитарии для переработки молочных продуктов. Энергоэффективность — оцените особенности рекуперации тепла и энергопотребления, которые влияют на долгосрочные эксплуатационные расходы. Поддержание стабильного качества на протяжении всего производственного процесса Независимо от того, какой конкретный молочный продукт производится, соблюдение строгих гигиенических протоколов и постоянный мониторинг процесса на каждом этапе остается необходимым для производства безопасных и высококачественных молочных продуктов в коммерческих масштабах. Регулярная очистка и дезинфекция оборудования в сочетании с постоянным контролем температуры и качества помогают предприятиям своевременно выявлять потенциальные проблемы и поддерживать согласованные стандарты продукции, которых регулирующие органы и потребители ожидают от современных предприятий по переработке молочной продукции.
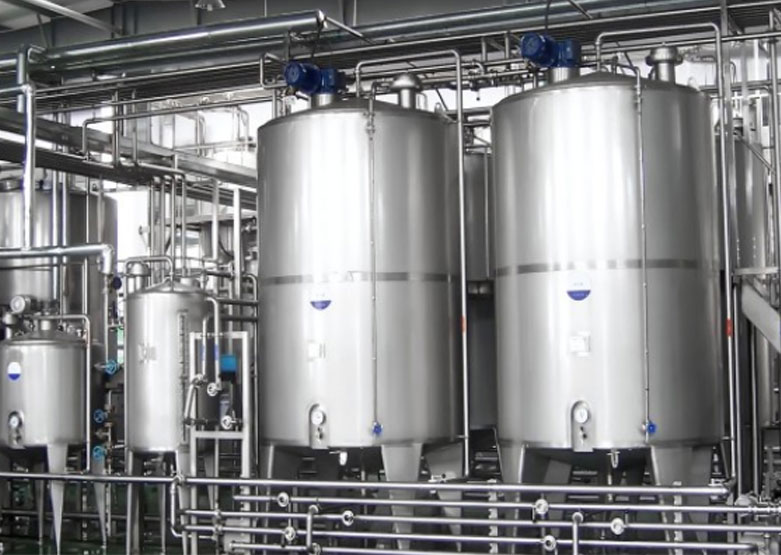
Операции по переработке жидкостей в молочной промышленности, производстве соков и напитков, пивоварении, химической и биотехнологической промышленности имеют общую потребность: надежное оборудование для временного хранения и смешивания сырья, промежуточных продуктов или готовой продукции перед следующим этапом производства. Однослойные резервуары для хранения эффективно выполняют эту роль, предлагая простое и экономичное решение для объектов, которым не требуется теплоизоляция или оболочка, характерная для более сложных конструкций резервуаров. Понимание того, как устроены эти резервуары, где они вписываются в производственную линию и какие факторы влияют на выбор резервуаров, помогает руководителям предприятий и инженерам-технологам принимать обоснованные решения по выбору оборудования. Что такое однослойный резервуар для хранения? A однослойный резервуар для хранения состоит из одностенной конструкции, обычно изготовленной из нержавеющей стали, без дополнительного слоя рубашки, используемого для нагрева, охлаждения или изоляции, который имеется в резервуарах с двойной или тройной рубашкой. Эта более простая конструкция делает однослойные резервуары более легкими, менее дорогими в производстве, более простыми в очистке и обслуживании, сохраняя при этом соответствие гигиеническим стандартам, необходимым для продуктов питания, напитков и фармацевтических продуктов. Эти резервуары чаще всего используются для временного хранения и смешивания жидких материалов, не требующих точного контроля температуры в период выдержки. Сюда входит буферное хранение между этапами производства, смешивание ингредиентов, выдержка готового продукта перед упаковкой или хранение сырья в ожидании дальнейшей обработки. Ключевые отрасли, которые полагаются на однослойные резервуары Однослойные резервуары для хранения используются в самых разных производственных условиях, в каждой из которых предъявляются несколько разные требования к конструкции резервуаров, вместимости и перемешиванию. Молочная переработка На молочных предприятиях однослойные резервуары часто используются для хранения сырого молока перед пастеризацией, хранения стандартизированного молока между этапами обработки или буферизации готовых продуктов, таких как ароматизированное молоко или сливки, перед упаковкой. Поскольку молочные продукты чувствительны к загрязнению, внутренние поверхности резервуаров должны иметь гладкие, полированные поверхности, которые сводят к минимуму накопление бактерий и упрощают очистку. Производство соков и напитков Производители соков и напитков используют однослойные резервуары для смешивания концентратов с водой, смешивания ароматизаторов и подсластителей, а также хранения готовых напитков перед розливом в бутылки или консервированием. На этом этапе часто требуется перемешивание, чтобы обеспечить равномерное распределение ингредиентов по всей партии. Пивоварение Пивоварни обычно используют однослойные резервуары в качестве резервуаров для светлого пива, резервуаров для хранения воды или резервуаров для хранения сусла и готового пива на этапах процесса, где контроль температуры осуществляется в другом месте системы. Эти резервуары обеспечивают гибкий, многоэтапный характер пивоварения, при котором жидкость перемещается между несколькими емкостями, прежде чем попасть на упаковочную линию. Химические и биотехнологические применения В химической и биотехнологической среде однослойные резервуары служат резервуарами для хранения реагентов, промежуточных растворов или буферных жидкостей, используемых в процессах составления рецептур и производства. Эти применения часто требуют строгой совместимости материалов, поскольку для некоторых химикатов требуются специальные марки сплавов для предотвращения коррозии или нежелательных реакций с поверхностью резервуара. Строительные материалы и особенности конструкции Большинство однослойных резервуаров для хранения изготовлены из нержавеющей стали 304 или 316, при этом марка 316 предпочтительна для применений, связанных с агрессивными химикатами, продуктами с высокой соленостью или строгими фармацевтическими требованиями. Качество внутренней поверхности обычно указывается с использованием значения Ra, измеряемого в микрометрах, при этом более гладкая поверхность снижает риск остатков продукта и роста бактерий. Верхние части резервуаров могут быть плоскими, вогнутыми или коническими в зависимости от применения, а днища часто имеют наклон, чтобы обеспечить полный дренаж во время очистки и выгрузки продукта. Стандартные фитинги включают люки для внутреннего доступа, смотровые стекла для визуального контроля, санитарные входные и выходные соединения, а также вентиляционные отверстия для управления изменениями давления при добавлении или удалении жидкости. Варианты перемешивания: со перемешиванием и без него. Однослойные резервуары могут быть оснащены мешалкой или без нее, в зависимости от того, требует ли процесс активного перемешивания. Резервуары, используемые исключительно для хранения или буферизации гомогенной жидкости, например готового пастеризованного молока, ожидающего упаковки, часто не требуют перемешивания. Напротив, для резервуаров, используемых для смешивания ингредиентов, растворения порошков или поддержания суспензии частиц, обычно требуется смеситель. Распространенные типы мешалок включают пропеллерные мешалки с верхним расположением для общего смешивания, якорные мешалки для жидкостей с более высокой вязкостью и смесители с боковой подачей для резервуаров большого диаметра, где вал с верхним расположением непрактичен. Выбор скорости мешалки и конструкции лопастей зависит от вязкости жидкости, требуемой интенсивности перемешивания и риска попадания в продукт избыточного воздуха или пены. Выбор подходящей емкости и конфигурации резервуара Размер резервуара должен зависеть от объема производства, частоты партий и количества буферного времени, необходимого между этапами обработки. Резервуары меньшего размера могут создавать узкие места, которые замедляют производство, в то время как резервуары слишком большого размера увеличивают капитальные затраты и требования к занимаемой площади, не увеличивая при этом пропорциональную ценность. Приложение Типичный диапазон производительности Нужна агитация Буферное хранилище сырого молока от 1000 до 20 000 литров Необязательно Смешивание соков от 500 до 10 000 литров Требуется Яркий пивной холдинг от 1000 до 30 000 литров Обычно не требуется Хранение химических реагентов от 200 до 5000 литров Зависит от формулировки Вопросы технического обслуживания и санитарии Поскольку однослойные резервуары часто используются в пищевой промышленности, производстве напитков и в биотехнологических отраслях, санитария является центральной частью текущей работы. Многие резервуары предназначены для поддержки систем очистки на месте, которые циркулируют чистящие и дезинфицирующие растворы через резервуар и связанные с ним трубопроводы, не требуя ручной разборки. Распылительные шарики, установленные внутри бака, распределяют чистящую жидкость по внутренним поверхностям, достигая тех мест, доступ к которым в противном случае был бы затруднен. Регулярная проверка прокладок, клапанов и сварных швов помогает предотвратить утечки и риски загрязнения. Предприятия, работающие с продуктами, строго регламентируемыми, такими как фармацевтические препараты или ингредиенты детских смесей, часто следуют более строгим протоколам проверки, чтобы подтвердить, что циклы очистки постоянно соответствуют стандартам микробного контроля. Ключевые факторы, которые следует оценить перед покупкой Выбор подходящего однослойного резервуара для хранения предполагает взвешивание нескольких практических факторов, специфичных для предполагаемого применения. Убедитесь, что марка материала соответствует требованиям химической или биологической совместимости хранимой жидкости. Определите, необходимо ли перемешивание, и если да, выберите тип смесителя и размер двигателя, соответствующий вязкости жидкости. Убедитесь, что резервуар оснащен надлежащей санитарной арматурой и поддерживает процедуры очистки на месте, если этого требуют нормативные стандарты. Оцените требования к площади пола и структурным опорам, особенно для больших вертикальных резервуаров, которым может потребоваться усиленный фундамент. При выборе мощности учитывайте будущий рост производства, что позволит обеспечить некоторую гибкость без значительных чрезмерных инвестиций в неиспользуемые объемы. Однослойные резервуары для хранения остаются практичным и универсальным выбором для объектов, которым необходима надежная емкость для хранения и смешивания без дополнительных затрат и сложности термозащиты. Тщательно подбирая материал резервуаров, конфигурацию, перемешивание и мощность в соответствии с конкретными требованиями молочных, пивоваренных, химических или биотехнологических процессов, руководители предприятий могут добиться надежной работы, сохраняя при этом инвестиции в оборудование пропорциональными фактическим производственным потребностям.
Понимание всего объема производственной линии по производству чайных напитков Коммерческое производство чайных напитков включает в себя гораздо больше, чем просто заваривание чайника с чаем и запечатывание его в бутылку. Полностью интегрированная линия по производству чайных напитков сочетает в себе точную обработку ингредиентов, термическую обработку, стерильный розлив и автоматическую упаковку в непрерывную высокопроизводительную систему. Независимо от того, является ли конечный продукт готовым к употреблению зеленым чаем (RTD), черным чаем с молоком или травяными настоями, основная логика производства следует структурированной последовательности операций. Понимание каждого этапа помогает производителям выявлять пробелы в эффективности, обеспечивать соблюдение требований безопасности пищевых продуктов и масштабировать выпуск без ущерба для качества продукции. Приемка и предварительная обработка сырья Любой производственный цикл начинается с приема сырья. Сухие чайные листья, растительные экстракты, подсластители, добавки и вода получаются и проверяются на соответствие установленным спецификациям качества. Для исходных листов содержание влаги, размер частиц и микробная нагрузка оцениваются до того, как материалы поступают на перерабатывающий цех. Очистка воды не менее важна, поскольку водопроводная или колодезная вода должна быть очищена с помощью фильтрации и деионизации обратного осмоса (RO) для удаления хлора, тяжелых металлов и растворенных твердых веществ, которые в противном случае изменили бы вкус и стабильность. Сухие ингредиенты обычно хранятся в силосах с климат-контролем или герметичных контейнерах, чтобы предотвратить комкование и загрязнение. Жидкие ингредиенты, такие как концентрированные растительные экстракты или ароматизаторы, хранятся в резервуарах из нержавеющей стали с системами перемешивания. Этап предварительной обработки устанавливает базовый уровень качества для всего последующего процесса, делая квалификацию поставщика и входной контроль необсуждаемыми этапами на любой хорошо управляемой линии. Добыча и пивоварение На этапе экстракции сырье чая преобразуется в концентрированную жидкую основу. Промышленные системы экстракции чая обычно делятся на две категории: экстракция горячей водой и экстракция холодным пивом. Для экстракции горячей водой используются температуры от 75°C до 95°C, в зависимости от сорта чая, для растворения катехинов, кофеина, теанина и ароматических соединений за контролируемое время контакта. Системы холодного заваривания работают при температуре ниже 20°C в течение длительного периода времени, обеспечивая более мягкий профиль вкуса с меньшей горечью, но требующие более длительного времени цикла и большей емкости резервуара. Ключевые параметры извлечения В таблице ниже приведены стандартные рабочие диапазоны для распространенных сортов чая в системе непрерывной горячей экстракции: Тип чая Температура экстракции (°C) Время контакта (мин) Соотношение чая и воды Зеленый чай 75–80 3–6 от 1:80 до 1:100 Черный чай 88–95 4–8 с 1:60 до 1:80 Улун Чай 82–88 4–7 с 1:70 до 1:90 Травяной настой 90–95 5–10 с 1:50 до 1:70 После экстракции жидкость проходит стадию фильтрации, удаляющую отработанные листья и взвешенные вещества. Обычно используются ленточные прессы непрерывного действия, центрифуги или пластинчато-рамные фильтры, за которыми следует вторичная микрофильтрационная мембрана для достижения прозрачности, ожидаемой от коммерческого чая в бутылках. Смешение, стандартизация и корректировка формул После приготовления базовой чайной жидкости она поступает в резервуар для смешивания, куда добавляются подсластители, кислоты, стабилизаторы, витамины или ароматизаторы в соответствии с формулой продукта. В автоматизированных системах дозирования используются расходомеры и тензодатчики, чтобы обеспечить добавление каждого ингредиента в жестких пределах допуска. В вариантах чая с молоком используется эмульгирующее оборудование для равномерного диспергирования жиросодержащих молочных или растительных ингредиентов по всей жидкой матрице. Стандартизация включает в себя корректировку показателей по шкале Брикса (содержания сахара), pH и соотношения Брикса к кислоте для достижения целевого сенсорного профиля. Линейные рефрактометры и датчики pH обеспечивают обратную связь с системой управления в режиме реального времени, позволяя автоматически вносить коррективы до того, как продукт перейдет на термическую обработку. На этом этапе происходит большая часть работы по обеспечению согласованности от партии к партии, и он требует тесной координации между командой разработчиков рецептур и операторами производства. Термическая обработка: пастеризация и ультрапастеризация Термическая обработка является наиболее важным этапом обеспечения безопасности пищевых продуктов на всей производственной линии по производству чайных напитков. В зависимости от формата упаковки и желаемого срока хранения используются два основных метода: HTST-пастеризация (краткосрочная высокотемпературная пастеризация): Продукт нагревают примерно до 85–95°С в течение 15–30 секунд с помощью пластинчатого теплообменника, затем быстро охлаждают. Этот метод подходит для стеклянных бутылок горячего розлива и ПЭТ-контейнеров с алюминиевыми крышками, обеспечивая срок хранения от 6 до 12 месяцев при температуре окружающей среды. UHT-обработка (сверхвысокая температура): Продукт достигает температуры 130–145°C в течение 2–6 секунд, уничтожая все вегетативные организмы и большинство спор. Ультрапастеризованная обработка сочетается с системами асептического розлива для достижения увеличенного срока хранения до 12–18 месяцев без охлаждения, что делает ее идеальной для картонных коробок Tetra Pak и асептических форматов ПЭТ. Выбор между этими двумя методами влияет не только на инвестиции в оборудование, но и на вкусовые качества конечного продукта. В чаях, обработанных УВТ, часто появляется привкус приготовленной пищи из-за реакций Майяра при повышенных температурах, с которыми необходимо бороться путем корректировки формулы или маскирующих вкус веществ. Системы наполнения и укупорки На этапе розлива должна сохраняться стерильность, установленная при термической обработке. В отрасли стандартно используются три подхода к наполнению: Горячая заливка: Продукт разливается при температуре 85–90°C непосредственно в предварительно сформированную тару из ПЭТ или стекла. Остаточное тепло стерилизует свободное пространство контейнера. После запечатывания контейнеры ненадолго переворачивают для стерилизации внутренней части крышки, а затем пропускают через охлаждающий туннель. Эта система требует более низких затрат на оборудование, но ограничивает конструкцию контейнера из-за эффектов теплового сжатия. Холодный розлив с туннельной пастеризацией: Продукт разливают холодным в герметичные контейнеры, которые затем пропускают через туннельный пастеризатор. Этот метод позволяет создавать более гибкие формы контейнеров, но увеличивает затраты на электроэнергию и требования к занимаемой площади. Асептическое заполнение: Контейнеры и крышки стерилизуются отдельно с использованием перекиси водорода или УФ-обработки, а наполнение происходит в чистых помещениях класса 100. Это наиболее капиталоемкий вариант, но он обеспечивает наилучшую стабильность продукта и максимальную совместимость с форматами упаковки. Точность объема наполнения контролируется с помощью встроенных чеквейеров или расходомеров, а автоматизированные системы отбраковки удаляют недо- или переполненные контейнеры до того, как они достигнут узла запечатывания. Маркировка, кодирование и вторичная упаковка После запечатывания контейнеры проходят через этикетировочные машины, которые наносят чувствительные к давлению, термоусадочные или клеевые этикетки с точной регистрацией. Высокоскоростные струйные или лазерные кодировщики печатают номера партий, даты изготовления и сроки годности непосредственно на контейнерах или крышках. Системы визуального контроля проверяют отсутствие этикеток, перекосы и неразборчивые коды, прежде чем контейнеры перейдут на вторичную упаковку. Вторичная упаковка предполагает группировку отдельных контейнеров в мультипаки, вложение их в картонные коробки или обертывание термоусадочной пленкой. Автоматизированные сборщики коробок, конвейеры продукции и упаковщики коробок формируют и заполняют транспортировочные коробки со скоростью, синхронизированной с предшествующей системой наполнения. Роботы-укладчики укладывают ящики на поддоны по заранее запрограммированным схемам, которые оптимизируют стабильность груза и эффективность штабелирования на складе. Интеграция контроля качества по всей линии Современный линии по производству чайных напитков внедряйте контроль качества на каждом этапе, а не полагайтесь исключительно на конечный контроль. Критические контрольные точки включают температуру и время экстракции, мутность после фильтрации, степень смешивания по шкале Брикса и pH, летальность термического процесса (значение F или эквивалентное логарифмическое снижение), вес наполнения и целостность уплотнения. Каждый из этих параметров регистрируется системой SCADA или ПЛК и сохраняется для целей отслеживания партии. Группы сенсорной оценки оценивают вкус, цвет и аромат каждой производственной партии, используя стандартизированные протоколы. Микробиологическое тестирование сохраненных образцов подтверждает стерильность до того, как продукт будет выпущен со склада. На экспортных рынках дополнительные проверки соответствия охватывают пределы содержания тяжелых металлов, уровни остатков пестицидов в чае, а также тестирование миграции упаковки. Вопросы автоматизации и интеграции линий Эффективность линии на предприятии по производству чайных напитков определяется не только скоростью отдельной машины, но и тем, насколько хорошо интегрирован каждый этап. Буферные резервуары между отбором и заполнением защищают от задержек на входе. Автоматизированные системы CIP (очистка на месте) циклически пропускают технологические трубопроводы через последовательности обработки щелочью, кислотой и промывкой между производственными циклами, сводя к минимуму время простоя и снижая риск перекрестного загрязнения. Отслеживание OEE (общая эффективность оборудования) помогает операционным группам отдельно оценивать потери доступности, скорости и качества, позволяя осуществлять целенаправленные действия по улучшению, а не масштабное обновление мощностей. Выбор правильного сочетания термической обработки, технологии наполнения и формата контейнера на раннем этапе проектирования проекта позволяет избежать дорогостоящей модернизации в дальнейшем. Производители, увеличивающие производительность с 5000 бутылок в час до 30 000 бутылок в час, сталкиваются не только с проблемами определения размеров оборудования, но и с изменениями в последовательности CIP, коммунальных услугах и документации системы качества. Планирование производственной линии как интегрированной системы с самого начала — это то, что отличает устойчивое масштабирование от реактивного решения проблем.
Ключевые этапы производственной линии по производству ягодного пюре A линия по производству ягодного пюре сырые фрукты проходят через ряд стадий механической и термической обработки, чтобы получить однородное пюре длительного хранения, подходящее для использования в соках, йогуртах, джемах, начинках для выпечки или концентратах для напитков. Общий поток переходит от сортировки и промывки через дробление и измельчение к этапам очистки, на которых удаляются семена и кожура, с последующей пастеризацией и окончательным заполнением в контейнеры для хранения или транспортировки. Каждый этап этой последовательности напрямую влияет на текстуру конечного продукта, сохранение цвета и микробную безопасность, поэтому выбор оборудования на каждом этапе должен соответствовать конкретным характеристикам перерабатываемого сорта ягод. Ягоды представляют собой уникальные проблемы обработки по сравнению с более твердыми фруктами из-за их высокого содержания влаги, нежной структуры кожицы и, во многих случаях, мелких семян, внедренных в мякоть, которые необходимо отделять без чрезмерной потери полезной мякоти. Хорошо спроектированная производственная линия учитывает эти характеристики на каждом этапе, а не полагается на обычное оборудование для переработки фруктов, которое может неэффективно обрабатывать ягоды. Сортировка, мытье и подготовка сырых ягод Первый этап любой линии по производству ягодного пюре включает в себя удаление поврежденных фруктов, стеблей, листьев и постороннего мусора перед началом мойки, поскольку обработка загрязненных или испорченных фруктов может поставить под угрозу всю последующую партию. Оптические сортировочные машины, в которых используются камеры, а иногда и ближние инфракрасные датчики для обнаружения дефектов цвета и поверхности, становятся все более распространенными на крупных производственных линиях, поскольку они могут идентифицировать плесень, незрелые фрукты или посторонние материалы гораздо быстрее и более последовательно, чем только ручной контроль. После сортировки ягоды обычно проходят через систему пузырьковой или распылительной мойки, предназначенную для удаления грязи и остатков с поверхности, не повреждая нежные плоды. Пузырьковые моечные машины используют поднимающиеся пузырьки воздуха для мягкого перемешивания фруктов на водяной бане, что обычно предпочтительнее систем распыления под высоким давлением для мягких ягод, таких как малина или ежевика, которые могут быть повреждены прямым воздействием струи воды. Дробление, ферментативная обработка и рафинирование После очистки ягоды переходят на стадию измельчения и измельчения, где механические венчики или дробильные валики измельчают фрукты в грубое пюре. Это сырое пюре все еще содержит семена, фрагменты кожицы и в некоторых случаях стебли, которые необходимо удалить, прежде чем пюре достигнет окончательной гладкой консистенции. Лечение ферментами пектиназой Многие сорта ягод, особенно клубника и черника, содержат пектин, который сгущает затор и затрудняет эффективное отделение семян и кожуры во время очистки. Добавление фермента пектиназы на этом этапе разрушает структуру пектина, снижая вязкость и улучшая выход сока и мякоти на последующем этапе очистки. Дозировку фермента и время реакции необходимо тщательно контролировать, поскольку как недостаточная, так и чрезмерная обработка могут повлиять на текстуру и стабильность цвета конечного пюре. Оборудование для удаления камней и семян После обработки ферментами затор проходит через рафинирующую машину, часто называемую лопастным финишером или шнековым прессом, который пропускает мякоть через перфорированное сито, в то время как семена, фрагменты кожуры и оставшиеся стебли отделяются и выгружаются отдельно. Размер ячеек сита выбирается в зависимости от желаемой конечной текстуры: более мелкие сита производят более гладкое пюре за счет немного более низкого общего выхода, поскольку при более плотных настройках сетки неизбежно выбрасывается часть полезной мякоти вместе с семенами и кожными отходами. Сравнение методов пастеризации и асептического розлива Термическая обработка необходима для дезактивации микроорганизмов и ферментов, вызывающих порчу, которые в противном случае продолжали бы ухудшать цвет и вкус пюре во время хранения. Выбранный метод влияет как на срок годности, так и на инвестиции в оборудование, необходимые для производственной линии. Метод Типичная температура Влияние на срок годности HTST Пастеризация 85°C до 95°C, короткая выдержка Хранение в холодильнике, от недель до месяцев Асептическая обработка от 90°C до 110°C, ультракороткая выдержка Хранение при комнатной температуре, до 12 месяцев. Горячее заполнение От 85°C до 90°C при наполнении Хранение при комнатной температуре, несколько месяцев Асептическая обработка требует более высоких инвестиций в оборудование, поскольку пюре необходимо быстро охладить после термообработки и разлить в предварительно стерилизованную упаковку в полностью закрытой стерильной среде, чтобы предотвратить повторное загрязнение. Этот метод обычно предпочитают крупные предприятия, осуществляющие оптовые поставки промышленным потребителям, поскольку увеличенный срок хранения при температуре окружающей среды упрощает логистику и снижает потребность в транспортировке и хранении в холодовой цепи. Рекомендации по оборудованию для разных типов ягод Разные сорта ягод требуют корректировок настроек оборудования, а иногда и совершенно разных конфигураций машин для эффективной обработки. Клубника, с ее относительно большим размером и более мягкой мякотью, обычно нуждается в более мягких измельчающих валках с более широким зазором, чтобы избежать чрезмерной фрагментации семян, которая может придать горький привкус конечному пюре, если семена измельчаются слишком агрессивно. Черника из-за своего небольшого размера и более жесткой кожуры часто требует более тонкого начального этапа измельчения, но ее выгоднее использовать менее агрессивная очистка, поскольку ее семена достаточно малы, поэтому полное удаление не так критично для текстуры конечного продукта. Малина и ежевика требуют тщательного отделения семян из-за их многочисленных мелких твердых семян, которые могут отрицательно повлиять на вкусовые ощущения, если их не профильтровать должным образом. Клубника требует более бережного механического обращения на всей линии из-за ее более мягкой мякоти и более высокой восприимчивости к синякам и быстрому окислению. Клюква, будучи более твердой и кислой, часто требует более длительного этапа предварительной обработки: измельчения или пропаривания, чтобы смягчить кожицу, прежде чем произойдет эффективное измельчение. Черника выигрывает от обработки, защищающей цвет, поскольку ее антоциановые пигменты чувствительны к окислению и длительному воздействию на поверхности, обработанные металлом. Соблюдение стандартов гигиены и безопасности пищевых продуктов Линии по производству ягодного пюре с самого начала должны проектироваться с учетом требований по очистке и санитарной обработке, поскольку остатки фруктовой мякоти, оставшиеся в щелях оборудования, могут быстро стать питательной средой для плесени и бактерий между производственными циклами. Конструкция из нержавеющей стали по всей линии в сочетании с санитарными тройными зажимными фитингами, а не резьбовыми трубными соединениями, делает разборку и очистку значительно более быстрой и тщательной между партиями. На многих предприятиях внедрены системы очистки на месте, которые циркулируют чистящие и дезинфицирующие растворы по закрытым участкам линии, не требуя полной ручной разборки, что сокращает как рабочее время, так и риск неполной очистки в труднодоступных местах. Регулярное микробиологическое тестирование как сырья, так и готовых партий пюре в сочетании с документированными графиками очистки поддерживает соответствие сертификатам безопасности пищевых продуктов, таким как HACCP или BRC, которые требуют многие коммерческие покупатели, прежде чем соглашаться на получение пюре от конкретного поставщика. Максимизация урожайности и сокращение отходов Максимизация полезного выхода пюре при минимизации отходов на этапе рафинирования требует баланса выбора сетки сита, дозировки ферментов и производительности машины с желаемой конечной характеристикой текстуры. Слишком быстрая работа рафинирующего оборудования может привести к тому, что избыток полезной целлюлозы останется в потоке сброса семян и кожуры, а слишком медленная работа приведет к снижению общей производственной мощности без необходимости дальнейшего повышения выхода. Многие предприятия периодически отбирают и анализируют поток побочных продуктов семян и кожицы, чтобы убедиться, что потери урожая остаются в пределах приемлемого диапазона, корректируя размер сита или время обработки ферментами, когда потери начинают расти. Потоки побочных продуктов со стадии переработки, включая семена и кожуру, все чаще перерабатываются некоторыми переработчиками во вторичные продукты, такие как добавки из фруктовых волокон или экстракты натуральных красителей, превращая то, что раньше было затратами на утилизацию отходов, в дополнительный источник дохода для предприятия.
На крупных молочных станциях и заводах по переработке молока качество сырого молока определяется не только стадом — оно в равной степени определяется тем, что происходит в течение нескольких часов между доением и переработкой. Контроль температуры, гигиенические условия хранения и постоянное перемешивание во время хранения напрямую влияют на количество бактерий, стабильность жировых шариков и сенсорные свойства молока, которое в конечном итоге попадает к потребителям. Большой резервуар для хранения молока на открытом воздухе — это центральный элемент инфраструктуры, управляющий этим критически важным окном, и его выбор, установка и правильная эксплуатация — одно из наиболее важных решений, которые принимает менеджер молочного предприятия. В этой статье представлено подробное практическое рассмотрение большие резервуары для хранения молока на открытом воздухе - их конструктивные особенности, ключевые компоненты, соображения по размерам, эксплуатационные требования и пригодность для применений, выходящих за рамки молочных продуктов, включая хранение пищевых и фармацевтических жидкостей. Почему наружная установка требует особых стандартов проектирования В отличие от внутренних бункеров, установленных в технологических цехах с контролируемой температурой, наружные резервуары для хранения молока подвергаются воздействию прямых солнечных лучей, колебаний температуры окружающей среды, осадков, ветра, а в некоторых климатических условиях – мороза или сильной жары. Эти экологические нагрузки налагают требования к проектированию, которые значительно более строгие, чем требования к внутренним аналогам той же мощности. Внешняя оболочка резервуара для хранения молока на открытом воздухе изготовлена из пищевой нержавеющей стали 304 или 316L с полированной внутренней поверхностью (обычно Ra ≤ 0,8 мкм), чтобы минимизировать адгезию бактерий и облегчить эффективную очистку. Между внутренней и внешней оболочками под давлением впрыскивается изоляция из пенополиуретана высокой плотности (обычно толщиной от 100 до 150 мм), образующая бесшовный тепловой барьер без пустот. Этот изоляционный слой позволяет танку поддерживать температуру молока на уровне 4°C или ниже, даже когда температура окружающей среды превышает 35°C, без непрерывной работы компрессора. Внешняя облицовка обычно представляет собой матовую или матовую поверхность из нержавеющей стали или алюминизированную панель, отражающую солнечную тепловую нагрузку. В регионах с высокой интенсивностью УФ-излучения над куполом резервуара иногда устанавливаются дополнительные отражающие покрытия или солнцезащитные козырьки, чтобы снизить тепловую нагрузку на холодильную систему. Опоры для ног и опорные рамы предназначены для крепления к грунту на открытом воздухе, с учетом дренажных стоков и защиты от вредителей на уровне фундамента. Основные компоненты и их функции Хорошо спроектированный большой резервуар для хранения молока на открытом воздухе объединяет несколько систем, которые работают вместе, чтобы поддерживать качество молока, обеспечивать безопасную работу и поддерживать соответствие нормативным требованиям. Следующие компоненты являются стандартными для агрегатов промышленного класса: Система охлаждения и охлаждения Система охлаждения состоит из змеевика испарителя, приваренного непосредственно к внешней поверхности внутренней стенки резервуара — такая конструкция известна как прямое расширение (DX) или прямое охлаждение. Хладагент циркулирует через эти змеевики и поглощает тепло молока, быстро охлаждая его. Компрессорная установка и конденсатор монтируются отдельно либо на платформе, прилегающей к резервуару, либо на салазках рядом с ним. Для очень больших резервуаров (более 50 000 литров) вместо систем DX иногда используются контуры непрямого охлаждения на основе гликоля, поскольку они позволяют одному охладителю обслуживать несколько резервуаров и снижают риск загрязнения хладагента в случае утечки змеевика. Система перемешивания Молоко не является однородной жидкостью: жировые шарики менее плотны, чем водная фаза, и в течение 30–60 минут они превращаются в пену, если оставить молоко в покое. Система перемешивания предотвращает это разделение, а также обеспечивает равномерное распределение температуры по всему объему резервуара. В большинстве больших наружных резервуаров используется моторизованная мешалка с низким усилием сдвига, установленная через верхний или боковой люк, с лопастями из нержавеющей стали или пропеллерными крыльчатками, размер которых соответствует диаметру резервуара. Скорость перемешивания обычно составляет от 10 до 30 об/мин — достаточно быстрая, чтобы поддерживать однородность, и достаточно медленная, чтобы избежать повреждения жировых шариков или попадания воздуха, который может способствовать окислению и развитию неприятного привкуса. Система мойки CIP Встроенная система мойки Clean-In-Place (CIP) позволяет очищать и дезинфицировать внутреннюю часть резервуара без разборки с помощью автоматических распылительных шаров или вращающихся струйных головок, установленных внутри купола резервуара. Стандартный цикл CIP для резервуара для хранения молока включает предварительное ополаскивание холодной водой для смывания остатков молока, щелочную промывку (обычно 1–2% раствором NaOH при температуре 70–75°C) для удаления белковых и жировых отложений, промежуточное полоскание, кислотную промывку (0,5–1% азотной или фосфорной кислотой) для растворения минеральных отложений и заключительное дезинфицирующее ополаскивание. Весь цикл обычно занимает от 45 до 90 минут и контролируется контроллером CIP на базе ПЛК с автоматическим регулированием последовательности клапанов и проверкой проводимости промывочной воды. Приборы для отображения и мониторинга температуры Температура хранения молока является критически важным контрольным моментом как в соответствии с законодательством о безопасности пищевых продуктов, так и стандартами молочной промышленности. Большие наружные резервуары оснащены резистивными датчиками температуры (RTD) PT100 на разных высотах внутри резервуара — обычно внизу, на среднем уровне и ближе к верху — для подтверждения равномерного охлаждения по всему объему. Цифровые дисплеи температуры устанавливаются на уровне глаз оператора на внешней стороне резервуара, а в современных установках данные о температуре передаются в реальном времени в центральную SCADA или систему управления фермой. Реле сигнализации высокой температуры активируют звуковые и визуальные оповещения, если температура молока поднимается выше заданного порога (обычно 6°C), что позволяет операторам вмешаться до того, как безопасность продукта окажется под угрозой. Индикаторы уровня жидкости и смотровое стекло Точный контроль уровня жидкости выполняет как эксплуатационные функции, так и функции безопасности. Установленные снаружи поплавковые датчики уровня или датчики уровня давления обеспечивают непрерывное считывание объема на панели оператора. Эти приборы откалиброваны в соответствии с геометрией резервуара и выдают выходные данные как в процентах от наполнения, так и в абсолютном объеме (в литрах). Смотровая трубка из нержавеющей стали с градуированной маркировкой на внешней стороне резервуара обеспечивает прямую визуальную перекрестную проверку показаний уровня и особенно полезна во время приема или перекачки молока. Некоторые установки также включают сигнализацию высокого уровня для предотвращения перелива и разлива. Обеспечение освещения и доступа Внутреннее светодиодное освещение установлено через верхний купол для освещения внутренней части резервуара во время проверки, отбора проб или технического обслуживания. Лампы герметизированы по стандарту IP68, чтобы противостоять влаге, и обычно представляют собой светодиоды с низким нагревом, чтобы избежать локального нагрева поверхности молока. Доступ внутрь обеспечивается через люк с верхним входом (обычно диаметром 500 мм на больших резервуарах), оснащенный шарнирной крышкой с прокладкой, которую можно открыть для ручного осмотра или установки распылительной головки CIP. Для резервуаров высотой более 3 метров также может быть установлена фиксированная или телескопическая внутренняя лестница. Рекомендации по выбору емкости и определению размеров Выбор подходящей емкости резервуара зависит от ежедневного объема потребления молока, частоты сбора и графика обработки. Как правило, емкость хранилища должна покрывать как минимум 24 часа пикового объема потребления, чтобы обеспечить буфер против задержек сбора, простоя технологической линии или сбоев в расписании цистерн. Для крупных пунктов сбора, собирающих молоко с нескольких ферм, часто указывается 48-часовая емкость хранения, чтобы компенсировать перерывы в обработке в выходные или праздничные дни. Масштаб объекта Ежедневный объем потребления Рекомендуемая емкость бака Типичная конфигурация Средняя молочная станция 10 000–20 000 л/день 20 000–30 000 л 1–2 танка Большой центр сбора 30 000–60 000 л/день 50 000–100 000 л 2–3 танка Промышленный перерабатывающий завод 100 000 л/день Всего 200 000–500 000 л Несколько танков в батарее Установка нескольких резервуаров средней вместимости вместо одного очень большого резервуара дает эксплуатационные преимущества: один резервуар можно отключить для очистки или технического обслуживания, в то время как другие остаются в эксплуатации, а поступающее молоко с разных ферм или сортов может храниться отдельно в целях отслеживания. Применение помимо молочных продуктов: хранение пищевых и фармацевтических жидкостей Хотя хранение молочного молока является основным применением, принципы проектирования большого резервуара для хранения молока на открытом воздухе — гигиеничная конструкция из нержавеющей стали, изолированный корпус, совместимость с CIP и точный контроль температуры — делают его в равной степени подходящим для ряда других применений для хранения жидкости в пищевой и фармацевтической промышленности. На предприятиях, которые перерабатывают фруктовые соки, жидкие яйца, пищевые масла, сиропы или фармацевтические промежуточные продукты, часто используются конструктивно идентичные резервуары с небольшими изменениями в материалах прокладок, конструкции мешалки или диапазоне заданных температур. Ключевые межотраслевые приложения включают в себя: Хранение охлажденных соков и концентратов напитков перед смешиванием или розливом в бутылки. Резервуары для хранения жидкого сахара и глюкозного сиропа на кондитерских и хлебопекарных предприятиях. Хранение ферментационного бульона или питательной среды на фармацевтических и биотехнологических предприятиях. Хранение жидкости из сырых яиц при температуре 2–4°C между разбиванием и пастеризацией на предприятиях по переработке яиц. Буферное хранилище пищевого масла с азотной подушкой для предотвращения окисления При выборе резервуара для немолочного применения важно убедиться, что материалы прокладок и уплотнений совместимы с конкретной хранимой жидкостью — вместо стандартного силикона молочного класса для кислых продуктов или продуктов, содержащих растворители, могут потребоваться уплотнения из фторсиликона или EPDM. Возможно, потребуется увеличить крутящий момент мешалки для вязких продуктов, таких как густые сиропы или концентраты фруктового пюре. Лучшие эксплуатационные практики для долгосрочной эффективности Срок службы большого резервуара для хранения молока на открытом воздухе во многом зависит от того, насколько регулярно за ним ухаживают. Циклы CIP должны выполняться после каждого опорожнения резервуара — пропуск или сокращение циклов очистки приводит к образованию биопленки на поверхностях резервуара, которую становится все труднее удалить и в конечном итоге ухудшается качество молока. Концентрации и температуры химикатов CIP следует проверять путем титрования или измерения проводимости, а не предполагать только на основе настроек дозирующего насоса. Обслуживание холодильной системы не менее важно. Змеевики конденсатора при наружной установке накапливают пыль, насекомых и мусор, что снижает эффективность теплообмена и увеличивает время работы компрессора. Ежемесячный визуальный осмотр и очистка ребер конденсатора сжатым воздухом в сочетании с ежеквартальной проверкой заправки хладагента и ежегодным анализом компрессорного масла значительно продлят срок службы оборудования и снизят потребление энергии. Калибровку регистратора температуры следует проводить не реже одного раза в год по сертифицированному эталонному термометру, чтобы гарантировать, что зарегистрированные данные о температуре остаются юридически обоснованными для аудита безопасности пищевых продуктов. Наконец, фундаменты резервуаров и опорные конструкции следует ежегодно проверять на предмет коррозии, осадки или растрескивания, особенно в регионах с агрессивными почвами или сезонным морозным пучением. Резервуар, отклоняющийся от уровня даже на несколько градусов, может повлиять на нагрузку на подшипники мешалки, точность датчика уровня жидкости и полный дренаж во время CIP — небольшие затраты на техническое обслуживание на уровне фундамента предотвращают гораздо более серьезные эксплуатационные проблемы на последующих этапах.
Как производственная линия по переработке пюре из косточковых фруктов превращает свежие фрукты в продукты, готовые к продаже? Косточковые фрукты, в том числе персик, абрикос, слива, вишня, манго и оливки, относятся к наиболее коммерчески ценным категориям фруктов в мировой индустрии продуктов питания и напитков. Их богатый вкусовой профиль, натуральная сладость и высокое содержание питательных веществ делают их идеальными кандидатами для широкого спектра переработанных продуктов: от чистых фруктовых пюре и ароматизированных спредов до хлебобулочных начинок, основ для джемов и добавок для напитков. Однако преобразование свежих косточковых фруктов в стабильное высококачественное пюре требует тщательно спроектированной производственной линии, которая решает уникальные структурные и биохимические проблемы, с которыми сталкиваются эти фрукты, особенно твердую косточку в центре. В этой статье рассматривается полная Линия по производству пюре из косточковых фруктов в практических деталях, охватывающих каждый этап обработки, используемое оборудование и конкретную продукцию, которую может поддерживать линия. Прием и предварительная сортировка сырья Производственный процесс начинается с приема и проверки поступающего сырья. Косточковые плоды очень скоропортящиеся и чувствительны к повреждениям, а это означает, что быстрое и осторожное обращение на этапе приема имеет решающее значение для сохранения качества мякоти и минимизации окисления. При доставке партии фруктов взвешиваются, отбираются образцы и проверяются на ключевые параметры качества, включая Брикс (содержание сахара), pH, однородность цвета и уровень видимых дефектов. Предварительная сортировка осуществляется на роликовых или вибрационных конвейерах, откуда удаляются поврежденные, перезрелые или низкорослые плоды — вручную или с помощью оптических сортировочных систем, оснащенных камерами ближнего инфракрасного диапазона (NIR). Для линеек продуктов премиум-класса, таких как медово-персиковое пюре или вишневое пюре одного сорта, на этом этапе применяются строгие спецификации сырья, чтобы обеспечить постоянство вкуса и цвета конечного продукта. Фрукты, прошедшие проверку, подвергаются мойке, а отбракованный материал направляется на вторичное использование или переработку отходов. Промывка, удаление камней и измельчение После сортировки фрукты попадают в многоступенчатую систему мойки. Обычно он состоит из флотационного резервуара для первоначального замачивания и удаления мусора с последующей промывкой распылением под высоким давлением для удаления поверхностных микроорганизмов, остатков агрохимикатов и частиц почвы. Температура воды и уровни дозирования хлора или озона в моечной системе контролируются в соответствии с протоколами безопасности пищевых продуктов и требованиями экспортного рынка. Удаление косточек — наиболее технически сложный этап, уникальный для переработки косточковых фруктов. Косточка должна быть полностью отделена от мякоти, не загрязняя поток пюре — фрагменты косточки представляют собой серьезную угрозу безопасности пищевых продуктов. Промышленные машины для удаления косточек персиков, абрикосов и слив используют комбинацию расщепляющих ножей и вращающихся щеток или лопаток, чтобы освободить косточку от окружающей мякоти. Для более мелких косточковых фруктов, таких как вишня, более подходящими являются высокоскоростные центробежные камнеотделители или пневматические системы выброса. Фрукты с твердой косточкой, такие как оливки, требуют специального подхода. В устройствах для удаления косточек оливок обычно используются вращающиеся в противоположных направлениях ролики или режущие головки, откалиброванные в соответствии с конкретным соотношением косточек и мякоти обрабатываемого сорта оливок. Независимо от типа фруктов, после камнеотборника следует установить металлодетектор или рентгеновский контроль, чтобы убедиться в том, что фрагменты косточки не прошли через него. После удаления косточек мякоть фруктов поступает в измельчитель-финишер, который разбивает ткань и пропускает пюре через сито из нержавеющей стали. Размеры отверстий сит подбираются в зависимости от желаемой консистенции пюре: более крупное сито (1,0–2,0 мм) для продуктов деревенского или хлебобулочного качества, более мелкое сито (0,4–0,8 мм) для гладких пюре напитков. Финишер второго прохода дополнительно улучшает текстуру и удаляет оставшиеся волокна или фрагменты семян. Инактивация ферментов и смешивание Пюре из свежих косточковых фруктов содержит природные ферменты, в частности полифенолоксидазу (PPO) и пероксидазу, которые вызывают быстрое потемнение и ухудшение вкуса при повреждении ткани. Таким образом, инактивация ферментов является критическим по времени этапом, который должен происходить как можно быстрее после варки целлюлозы. На промышленных линиях по производству пюре из косточковых фруктов используются два основных метода: Обработка горячим перерывом: пюре быстро нагревают до 85–95°C с помощью трубчатого или скребкового теплообменника сразу после варки. Этот метод позволяет получить более стабильное пюре более яркого цвета и более высокой вязкости, что делает его идеальным для начинок для хлебобулочных изделий и основ для джемов. Холодный перерыв с дозированием аскорбиновой кислоты: пюре выдерживают при низкой температуре и обрабатывают аскорбиновой кислотой (витамином С) в качестве антиоксиданта. Такой подход лучше сохраняет летучие ароматические соединения и свежие вкусовые нотки, что делает его предпочтительным для фруктовых пюре премиум-класса и добавок для напитков. После инактивации ферментов пюре поступает на стадию купажирования и стандартизации. Здесь показатели Брикса и pH измеряются в режиме реального времени и корректируются в соответствии со спецификациями продукта. Для ароматизированных продуктов, таких как медово-персиковое пюре, на этом этапе добавляются подсластители, вкусовые концентраты или подкислители с помощью системы дозирования, встроенной в резервуар для смешивания. Смешивание осуществляется под контролируемым усилием сдвига, чтобы обеспечить однородное распределение без чрезмерного образования пены. Варианты концентрации, пастеризации и консервации В зависимости от предполагаемого применения пюре из косточковых фруктов можно перерабатывать в концентрированную форму или хранить при натуральных показателях Брикса перед термической обработкой. Испарительная концентрация с использованием испарителя с падающей пленкой снижает содержание воды в вакууме, обычно доводя персиковое или абрикосовое пюре с натуральным показателем Брикса (10–14 ° Брикса) до 28–36 ° Брикса для основы для джема. Концентрирование снижает затраты на транспортировку и хранение, продлевает срок хранения при сохранении интенсивности вкуса при проведении в вакууме при низких температурах. Пастеризация является основным этапом термической консервации пюре из косточковых фруктов, не предназначенного для асептической упаковки. В следующей таблице приведены типичные параметры пастеризации по типам продуктов: Тип продукта Пастеризация Темп. Время удержания Формат упаковки Чистое фруктовое пюре (свежее) 85–90°С 15–30 сек. Охлажденный пакет/ванна Начинка для выпечки/основа для джема 90–95°С 30–60 сек. Асептический мешок в барабане Добавка для напитков 95–110°С (УВТ) 4–15 сек. Асептический картон / IBC Замороженное пюре 85°C перед заморозкой 15 секунд Замороженный блок / IQF Для экспортных рынков или применений, требующих стабильности при хранении, асептическая обработка является предпочтительным способом. Пюре нагревается до сверхвысокой температуры в теплообменнике со скребковой поверхностью (что необходимо для вязких продуктов, которые загрязняют стандартные пластинчатые теплообменники), а затем в стерильных условиях разливается в предварительно стерилизованные пакеты, бочки или контейнеры IBC. Этот формат доминирует в торговле промышленными ингредиентами для пюре из косточковых фруктов, используемых в производстве йогуртов, смузи и кондитерских изделий. Фасовка, упаковка и холодное хранение Этап наполнения должен соответствовать формату упаковки, выбранному для каждой продуктовой линейки. Персиковое пюре со вкусом розничной торговли или фруктовые упаковки для непосредственного употребления разливаются в чашки, пакеты или банки на поршневых или роторных разливочных машинах с точностью с сервоприводом. Начинки для хлебобулочных изделий и основы для джемов, предназначенные для предприятий общественного питания, расфасовываются в асептические пакеты «мешки в барабанах» по 20 кг или 200 кг с использованием асептических наполнителей пакетов с продувкой стерильным азотом для предотвращения окисления. При производстве замороженного пюре наполненные контейнеры перед укладкой на поддоны пропускают через спиральную морозильную камеру или туннель дутья, чтобы довести внутреннюю температуру до -18°C или ниже. Линии IQF (индивидуально быстрой заморозки) также используются для порционного пюре из косточковых фруктов, производя замороженные гранулы или диски, которые удобны для порционного дозирования при последующем производстве пищевых продуктов. Проектирование холодильного склада является неотъемлемой частью производственной линии. Охлажденное пюре необходимо хранить при температуре 0–4°C и контролируемой влажности, чтобы предотвратить образование конденсата на упаковке. Замороженные продукты хранятся при температуре от −18°C до −22°C. Правильная ротация запасов в порядке очереди (FIFO) в сочетании с электронным отслеживанием партий гарантирует, что ни один продукт не устареет сверх установленного срока годности перед отправкой. Адаптация линии для различных сортов косточковых фруктов Одним из наиболее важных соображений при проектировании производственной линии по производству пюре из косточковых фруктов является гибкость в выборе сортов фруктов. Персики и абрикосы имеют относительно мягкую мякоть и косточки без косточек, с которыми легко работать при высокой производительности. Сливы, напротив, часто имеют сорта с клейкой косточкой, у которых косточка плотно прилегает к мякоти, что требует более высокого крутящего момента устройства для удаления камней и более тщательного выбора сита. Вишни маленькие и содержат большое количество антоциановых пигментов, которые могут испачкать поверхности оборудования и требуют частых циклов CIP. Mango требует дополнительного этапа управления волокном из-за его длинной и грубой волоконной сети, которая может засорять сита финишера. Переработка оливок для получения пюре или пасты усложняет процесс из-за высокого содержания полифенолов и различной клеточной структуры плодов. Линии по производству оливкового пюре обычно включают этап размягчения — медленное перемешивание измельченной пасты для содействия слиянию капель масла и развитию вкуса — перед этапами измельчения и отделки, используемыми для других косточковых фруктов. Хорошо спроектированная производственная линия должна обеспечивать возможность смены продукции с минимальным временем простоя. Это означает использование быстроразъемных фитингов, смачиваемых поверхностей, совместимых с CIP, сменных комплектов сит для измельчителя-финишера и рецептов программируемого логического контроллера (ПЛК), которые автоматически регулируют скорость конвейера, температуру пастеризации и заданные значения Брикса при переключении между типами фруктов или сортами продуктов. Возможность переработки нескольких сортов косточковых фруктов на одной линии значительно улучшает использование активов и снижает капитальные затраты на единицу товара.
Что делает современную линию по производству молочных продуктов эффективной и безопасной? За последние несколько десятилетий переработка молока значительно изменилась. Сегодняшний линии по производству молочных продуктов больше не являются простыми установками для пакетной обработки — это высокоинтегрированные системы, сочетающие термическую обработку, стерильную упаковку, контроль ферментации и управление холодовой цепью в рамках одного непрерывного рабочего процесса. Для производителей молочной продукции понимание структуры и функций каждого сегмента всей линии по переработке молочных продуктов имеет важное значение не только для поддержания качества продукции, но также для достижения операционной эффективности, соответствия нормативным требованиям и долгосрочной прибыльности. Линия по производству ультрапастеризованного молока: стандарт увеличенного срока хранения Ультравысокая температура (УВТ) обработка является одной из наиболее широко используемых технологий в мировой молочной промышленности. Линия по производству ультрапастеризованного молока нагревает молоко до температуры от 135°C до 150°C в течение двух-четырех секунд, эффективно уничтожая все патогенные микроорганизмы и микроорганизмы, вызывающие порчу. Это позволяет конечному продукту оставаться стабильным при хранении до 12 месяцев без охлаждения, что является большим преимуществом для экспортных рынков и регионов со слаборазвитыми холодовыми цепями. Ключевое оборудование линии ультрапастеризации включает в себя уравнительный бак, деаэрационную установку, гомогенизатор, трубчатый или пластинчатый теплообменник и машину для асептического розлива. Каждый компонент играет решающую роль. Гомогенизатор уменьшает размер жировых шариков, предотвращая отделение сливок, а асептический наполнитель обеспечивает упаковку стерилизованного молока в стерильной среде, исключая риск загрязнения после обработки. Обычно используемые форматы упаковки включают картонные коробки Tetra Pak, бутылки из полиэтилена высокой плотности и асептические пакеты. Одной из распространенных проблем при обработке UHT является загрязнение — накопление денатурированных при нагревании белков и отложений фосфата кальция на поверхностях теплообменника. Для решения этой проблемы современные системы ультрапастеризации оснащены системами очистки на месте (CIP), которые автоматически пропускают чистящие средства через оборудование после каждого производственного цикла, поддерживая тепловую эффективность и сокращая время простоя. Линия по производству пастеризованного молока: баланс безопасности и свежести В отличие от ультрапастеризованного молока, пастеризованное молоко обрабатывается при более низких температурах — обычно при 72°C в течение 15 секунд по методу HTST (высокотемпературное короткое время), который уничтожает вредные бактерии, сохраняя при этом больше естественного вкуса молока, его питательного профиля и биологически активных соединений. Пастеризованное молоко необходимо хранить в холодильнике, и его срок хранения обычно составляет от 7 до 21 дня, в зависимости от упаковки и обработки после пастеризации. Полная линия по производству пастеризованного молока включает в себя резервуары для приема и хранения сырого молока, пластинчатый теплообменник для пастеризации и охлаждения, гомогенизатор, блок стандартизации (для контроля жирности) и разливочную машину. Отделение стандартизации особенно важно для крупномасштабных предприятий, поскольку оно позволяет производителям постоянно соблюдать требования по содержанию жира, например, цельного молока (3,5%), полуобезжиренного (1,5–1,8%) или обезжиренного (менее 0,5%). Мониторинг температуры является критически важным моментом контроля на всей линии пастеризации молока. Автоматизированные датчики непрерывно записывают и регистрируют температуру на каждом этапе обработки. Если температура в удерживающей трубке падает ниже необходимого порога, отводной клапан автоматически перенаправляет молоко на переработку — встроенный механизм безопасности, который предотвращает попадание недообработанного продукта в наполнитель. Молочные помещения молочной фермы: основа качества сырого молока Качество любого молочного продукта в конечном итоге начинается с его источника: молочной фермы. Хорошо спроектированная молочная комната, также называемая доильным залом или доильным залом, является первой стадией линии по производству молочных продуктов и оказывает непосредственное влияние на микробную нагрузку и количество соматических клеток в сыром молоке. В плохо обслуживаемых молочных помещениях могут возникнуть загрязнения, которые трудно устранить даже с помощью последующей термической обработки. Современные молочные помещения молочных ферм оснащены автоматическими доильными системами (АСУ), резервуарами для охлаждения молока, поточными фильтрующими установками и системами CIP-мойки. Резервуар-охладитель молока быстро охлаждает сырое молоко от температуры тела коровы (~38°C) до температуры ниже 4°C в течение двух часов после доения — критического периода для ограничения размножения бактерий. Конструкция из нержавеющей стали по всему молочному помещению обеспечивает гигиеничность поверхностей, легкость очистки и устойчивость к коррозии. Ключевые показатели эффективности, отслеживаемые в молочном цехе на уровне фермы, включают: Общее количество бактерий (TBC): должно быть ниже 100 000 КОЕ/мл для сырого молока класса А. Количество соматических клеток (SCC): значения выше 200 000 клеток/мл могут указывать на мастит в стаде. Температура молока при сборе: во время хранения и транспортировки должна оставаться ниже 4°C. Остатки антибиотиков: необходимо регулярное тестирование перед тем, как молоко поступит на технологическую линию. Инвестиции в высококачественную инфраструктуру на уровне фермы не являются обязательными — это необходимое условие для дальнейшего производства безопасных молочных продуктов премиум-класса. Линия по производству йогурта: точный контроль для стабильного качества Производство йогурта требует совершенно иного подхода по сравнению с переработкой жидкого молока. Линия по производству йогурта включает тщательный контроль микробной активности для преобразования лактозы молока в молочную кислоту, которая снижает pH и вызывает гелеобразование молочных белков. В результате получается продукт с характерным острым вкусом и густой текстурой. Линия обычно производит застывший йогурт (ферментируемый в конечном контейнере), перемешанный йогурт (ферментируемый в резервуаре с последующим перемешиванием) или питьевой йогурт, каждый из которых требует различной конфигурации оборудования. Основные этапы линии по производству йогурта для ферментации следующие: Шаг Процесс Ключевой параметр 1 Стандартизация и смешивание молока Содержание жиров и белков 2 Гомогенизация Давление 150–200 бар 3 Термическая обработка 90–95°C в течение 5 минут 4 Охлаждение и инокуляция стартовой культуры Температура инокуляции 42–44°C. 5 Ферментация Целевой pH 4,2–4,6. 6 Охлаждение и наполнение Ниже 20°C перед наполнением Используемая стартовая культура — обычно комбинация Стрептококк термофильный и Лактобактерии дельбрюки подвид болгарский — необходимо точно дозировать и добавлять при правильной температуре, чтобы обеспечить постоянную активность ферментации. Автоматический мониторинг pH в бродильных емкостях позволяет операторам прекращать брожение именно при достижении заданной кислотности, предотвращая чрезмерное подкисление, которое может привести к получению чрезмерно кислого продукта. Интеграция и автоматизация всей линии по производству молочных продуктов Конкурентоспособное молочное предприятие не эксплуатирует каждую производственную линию изолированно. Современные заводы по переработке молока интегрируют свои линии ультрапастеризации, пастеризации, приема сельскохозяйственной продукции и ферментации через централизованную систему SCADA (диспетчерский контроль и сбор данных). Это позволяет руководителям предприятий отслеживать данные процесса в режиме реального времени, выявлять аномалии, планировать циклы CIP и создавать производственные отчеты — и все это из единого интерфейса управления. Автоматизация также играет решающую роль в энергоэффективности. Системы рекуперации тепла на линиях пастеризации и ультрапастеризации могут возвращать до 94% тепловой энергии, используемой при нагреве, что значительно снижает потребление пара. Частотно-регулируемые приводы насосов и компрессоров еще больше сокращают потребление электроэнергии. Для предприятий, нацеленных на получение сертификатов устойчивого развития или стремящихся снизить эксплуатационные расходы, эти инвестиции обычно окупаются в течение двух-трех лет. Прослеживаемость — еще одна область, где интеграция приносит измеримую ценность. Связывая записи о партиях от потребления молока на ферме с процессами обработки, упаковки и распределения, производители молочных продуктов могут реагировать на инциденты, связанные с безопасностью пищевых продуктов, быстро и точно, изолируя затронутые партии продуктов в течение нескольких минут, а не дней. Этот уровень отслеживания все чаще требуется розничным торговцам и регулирующим органам на ключевых рынках. Выбор правильной конфигурации линии по производству молочных продуктов Выбор правильной комбинации производственных линий зависит от нескольких факторов: целевой ассортимент продукции, ежедневная производственная мощность, география рынка, доступная инфраструктура и бюджет капиталовложений. Небольшая региональная молочная ферма, обслуживающая местные рынки свежих продуктов, может отдать приоритет линии пастеризации молока с установкой для ферментации йогурта. Напротив, крупный экспортно-ориентированный переработчик будет вкладывать значительные средства в мощности ультрапастеризованной обработки и технологию асептической упаковки. При оценке поставщиков оборудования покупатели должны смотреть не только на первоначальную покупную цену, но и оценивать общую стоимость владения, включая энергопотребление, наличие запасных частей, послепродажное обслуживание и опыт работы поставщика с установками аналогичного масштаба. Пилотное тестирование перед вводом в эксплуатацию полномасштабной линии также может предотвратить дорогостоящие ошибки, особенно в случае новых категорий продуктов или необычных составов сырого молока. В конечном счете, хорошо сконфигурированная линия по производству молочных продуктов — это не просто капитальный актив, это операционная основа молочного бренда. Правильное управление технологиями, планировкой и процессами с самого начала определяет качество продукции, время безотказной работы производства и возможность масштабирования мощностей по мере роста рыночного спроса.
Контактная информация
Производственный адрес: Китай, Шанхай, район Фэнсянь, дорога Чуаньнань Фэнгун, д. 9188
Офисный адрес: Китай, Шанхай, район Фэнсянь, улица Маоюань, д. 260, корпус 57, офис 603
ТЕЛ: 86-18221904658
Электронная почта: [email protected]
Запросить индивидуальную смету Нужно что-то особенное? Мы здесь, чтобы помочь.
 English
 русский
 Français
 Español
 عربى
 Indonesia