Контент
Коммерческое производство чайных напитков включает в себя гораздо больше, чем просто заваривание чайника с чаем и запечатывание его в бутылку. Полностью интегрированная линия по производству чайных напитков сочетает в себе точную обработку ингредиентов, термическую обработку, стерильный розлив и автоматическую упаковку в непрерывную высокопроизводительную систему. Независимо от того, является ли конечный продукт готовым к употреблению зеленым чаем (RTD), черным чаем с молоком или травяными настоями, основная логика производства следует структурированной последовательности операций. Понимание каждого этапа помогает производителям выявлять пробелы в эффективности, обеспечивать соблюдение требований безопасности пищевых продуктов и масштабировать выпуск без ущерба для качества продукции.
Любой производственный цикл начинается с приема сырья. Сухие чайные листья, растительные экстракты, подсластители, добавки и вода получаются и проверяются на соответствие установленным спецификациям качества. Для исходных листов содержание влаги, размер частиц и микробная нагрузка оцениваются до того, как материалы поступают на перерабатывающий цех. Очистка воды не менее важна, поскольку водопроводная или колодезная вода должна быть очищена с помощью фильтрации и деионизации обратного осмоса (RO) для удаления хлора, тяжелых металлов и растворенных твердых веществ, которые в противном случае изменили бы вкус и стабильность.
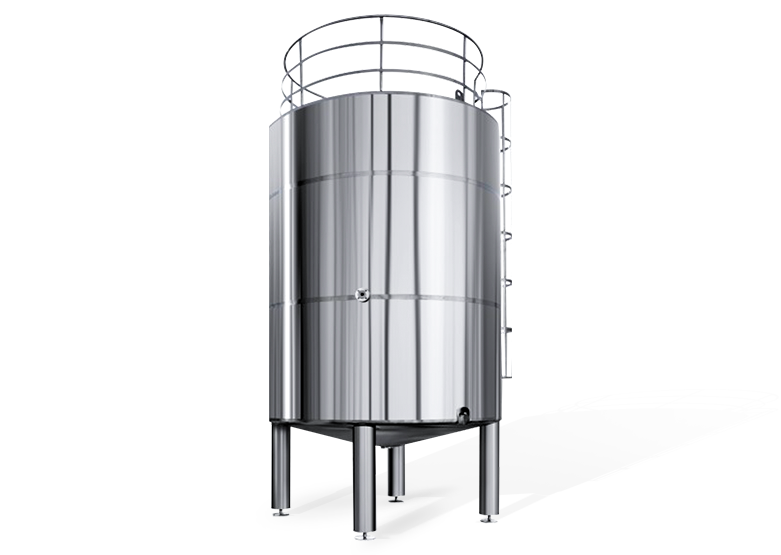
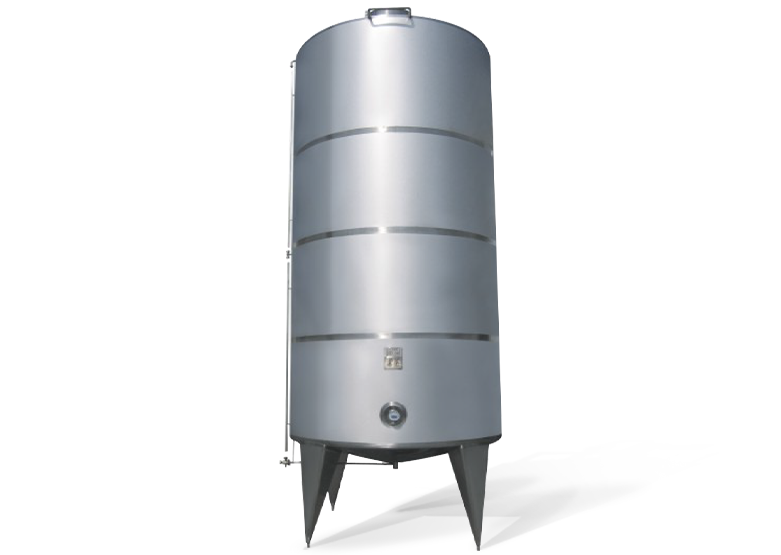
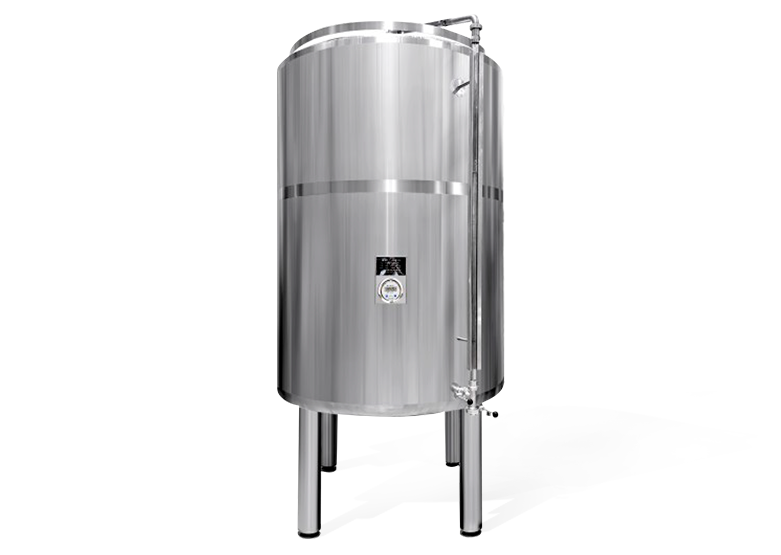
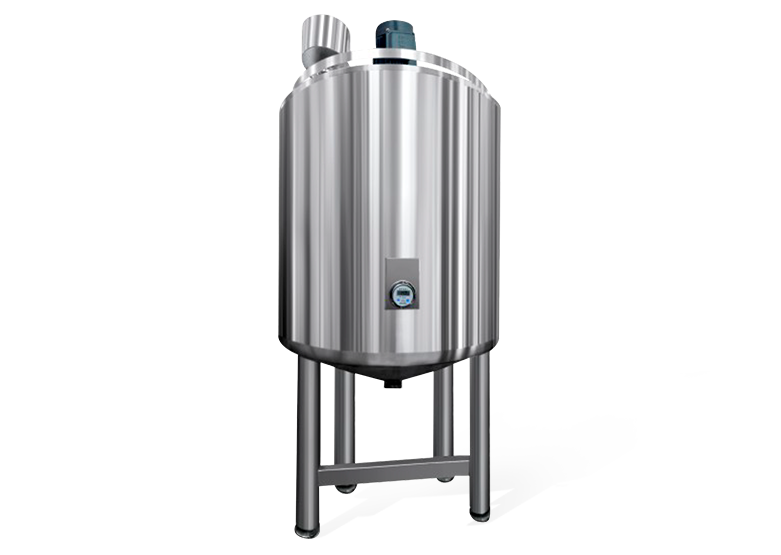
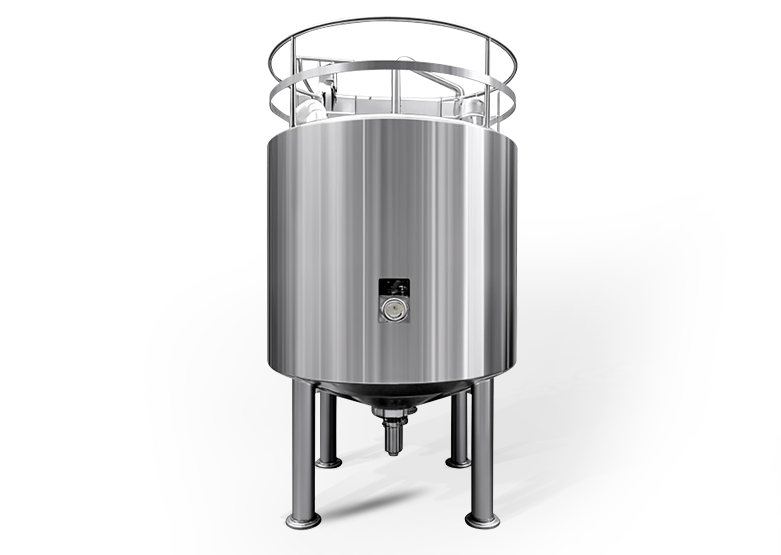
Сухие ингредиенты обычно хранятся в силосах с климат-контролем или герметичных контейнерах, чтобы предотвратить комкование и загрязнение. Жидкие ингредиенты, такие как концентрированные растительные экстракты или ароматизаторы, хранятся в резервуарах из нержавеющей стали с системами перемешивания. Этап предварительной обработки устанавливает базовый уровень качества для всего последующего процесса, делая квалификацию поставщика и входной контроль необсуждаемыми этапами на любой хорошо управляемой линии.
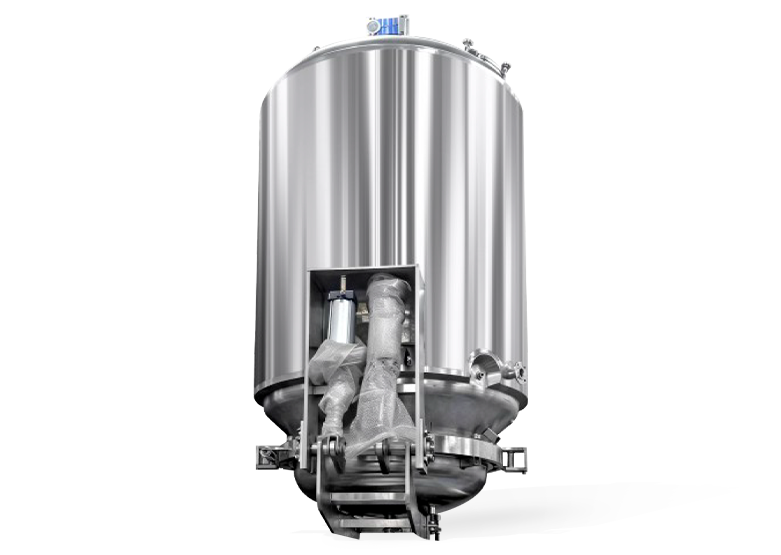
На этапе экстракции сырье чая преобразуется в концентрированную жидкую основу. Промышленные системы экстракции чая обычно делятся на две категории: экстракция горячей водой и экстракция холодным пивом. Для экстракции горячей водой используются температуры от 75°C до 95°C, в зависимости от сорта чая, для растворения катехинов, кофеина, теанина и ароматических соединений за контролируемое время контакта. Системы холодного заваривания работают при температуре ниже 20°C в течение длительного периода времени, обеспечивая более мягкий профиль вкуса с меньшей горечью, но требующие более длительного времени цикла и большей емкости резервуара.
В таблице ниже приведены стандартные рабочие диапазоны для распространенных сортов чая в системе непрерывной горячей экстракции:
| Тип чая | Температура экстракции (°C) | Время контакта (мин) | Соотношение чая и воды |
| Зеленый чай | 75–80 | 3–6 | от 1:80 до 1:100 |
| Черный чай | 88–95 | 4–8 | с 1:60 до 1:80 |
| Улун Чай | 82–88 | 4–7 | с 1:70 до 1:90 |
| Травяной настой | 90–95 | 5–10 | с 1:50 до 1:70 |
После экстракции жидкость проходит стадию фильтрации, удаляющую отработанные листья и взвешенные вещества. Обычно используются ленточные прессы непрерывного действия, центрифуги или пластинчато-рамные фильтры, за которыми следует вторичная микрофильтрационная мембрана для достижения прозрачности, ожидаемой от коммерческого чая в бутылках.
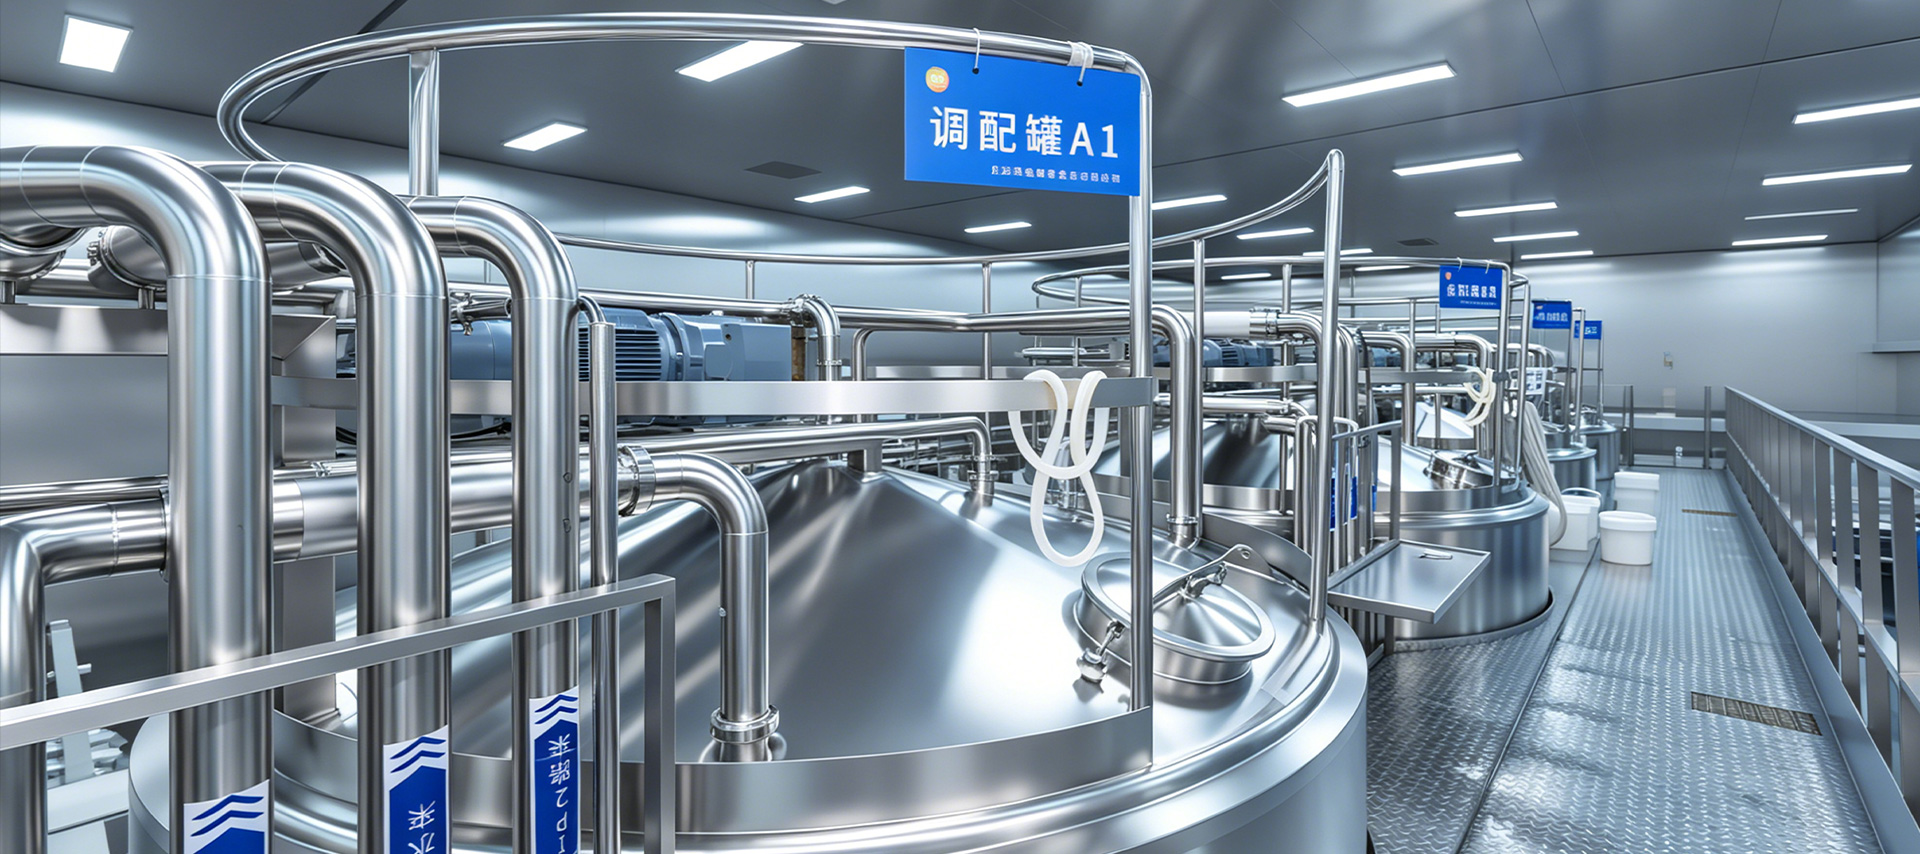
После приготовления базовой чайной жидкости она поступает в резервуар для смешивания, куда добавляются подсластители, кислоты, стабилизаторы, витамины или ароматизаторы в соответствии с формулой продукта. В автоматизированных системах дозирования используются расходомеры и тензодатчики, чтобы обеспечить добавление каждого ингредиента в жестких пределах допуска. В вариантах чая с молоком используется эмульгирующее оборудование для равномерного диспергирования жиросодержащих молочных или растительных ингредиентов по всей жидкой матрице.
Стандартизация включает в себя корректировку показателей по шкале Брикса (содержания сахара), pH и соотношения Брикса к кислоте для достижения целевого сенсорного профиля. Линейные рефрактометры и датчики pH обеспечивают обратную связь с системой управления в режиме реального времени, позволяя автоматически вносить коррективы до того, как продукт перейдет на термическую обработку. На этом этапе происходит большая часть работы по обеспечению согласованности от партии к партии, и он требует тесной координации между командой разработчиков рецептур и операторами производства.
Термическая обработка является наиболее важным этапом обеспечения безопасности пищевых продуктов на всей производственной линии по производству чайных напитков. В зависимости от формата упаковки и желаемого срока хранения используются два основных метода:
Выбор между этими двумя методами влияет не только на инвестиции в оборудование, но и на вкусовые качества конечного продукта. В чаях, обработанных УВТ, часто появляется привкус приготовленной пищи из-за реакций Майяра при повышенных температурах, с которыми необходимо бороться путем корректировки формулы или маскирующих вкус веществ.
На этапе розлива должна сохраняться стерильность, установленная при термической обработке. В отрасли стандартно используются три подхода к наполнению:
Точность объема наполнения контролируется с помощью встроенных чеквейеров или расходомеров, а автоматизированные системы отбраковки удаляют недо- или переполненные контейнеры до того, как они достигнут узла запечатывания.
После запечатывания контейнеры проходят через этикетировочные машины, которые наносят чувствительные к давлению, термоусадочные или клеевые этикетки с точной регистрацией. Высокоскоростные струйные или лазерные кодировщики печатают номера партий, даты изготовления и сроки годности непосредственно на контейнерах или крышках. Системы визуального контроля проверяют отсутствие этикеток, перекосы и неразборчивые коды, прежде чем контейнеры перейдут на вторичную упаковку.
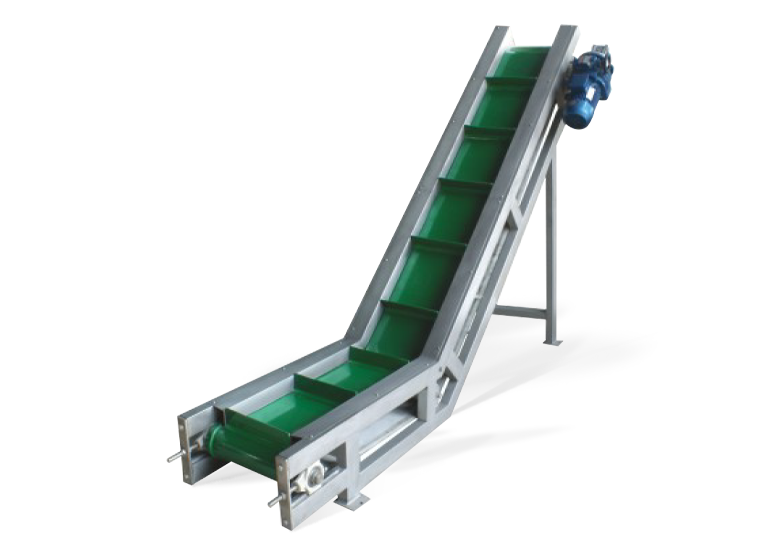
Вторичная упаковка предполагает группировку отдельных контейнеров в мультипаки, вложение их в картонные коробки или обертывание термоусадочной пленкой. Автоматизированные сборщики коробок, конвейеры продукции и упаковщики коробок формируют и заполняют транспортировочные коробки со скоростью, синхронизированной с предшествующей системой наполнения. Роботы-укладчики укладывают ящики на поддоны по заранее запрограммированным схемам, которые оптимизируют стабильность груза и эффективность штабелирования на складе.
Современный линии по производству чайных напитков внедряйте контроль качества на каждом этапе, а не полагайтесь исключительно на конечный контроль. Критические контрольные точки включают температуру и время экстракции, мутность после фильтрации, степень смешивания по шкале Брикса и pH, летальность термического процесса (значение F или эквивалентное логарифмическое снижение), вес наполнения и целостность уплотнения. Каждый из этих параметров регистрируется системой SCADA или ПЛК и сохраняется для целей отслеживания партии.
Группы сенсорной оценки оценивают вкус, цвет и аромат каждой производственной партии, используя стандартизированные протоколы. Микробиологическое тестирование сохраненных образцов подтверждает стерильность до того, как продукт будет выпущен со склада. На экспортных рынках дополнительные проверки соответствия охватывают пределы содержания тяжелых металлов, уровни остатков пестицидов в чае, а также тестирование миграции упаковки.
Эффективность линии на предприятии по производству чайных напитков определяется не только скоростью отдельной машины, но и тем, насколько хорошо интегрирован каждый этап. Буферные резервуары между отбором и заполнением защищают от задержек на входе. Автоматизированные системы CIP (очистка на месте) циклически пропускают технологические трубопроводы через последовательности обработки щелочью, кислотой и промывкой между производственными циклами, сводя к минимуму время простоя и снижая риск перекрестного загрязнения. Отслеживание OEE (общая эффективность оборудования) помогает операционным группам отдельно оценивать потери доступности, скорости и качества, позволяя осуществлять целенаправленные действия по улучшению, а не масштабное обновление мощностей.
Выбор правильного сочетания термической обработки, технологии наполнения и формата контейнера на раннем этапе проектирования проекта позволяет избежать дорогостоящей модернизации в дальнейшем. Производители, увеличивающие производительность с 5000 бутылок в час до 30 000 бутылок в час, сталкиваются не только с проблемами определения размеров оборудования, но и с изменениями в последовательности CIP, коммунальных услугах и документации системы качества. Планирование производственной линии как интегрированной системы с самого начала — это то, что отличает устойчивое масштабирование от реактивного решения проблем.

Контактная информация
Производственный адрес: Китай, Шанхай, район Фэнсянь, дорога Чуаньнань Фэнгун, д. 9188
Офисный адрес: Китай, Шанхай, район Фэнсянь, улица Маоюань, д. 260, корпус 57, офис 603
ТЕЛ: 86-18221904658
Электронная почта: [email protected]
Быстрая ссылка
Запросить индивидуальную смету Нужно что-то особенное? Мы здесь, чтобы помочь.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 Приезжаем из Китая, занимаемся маркетингом по всему миру.
 Приезжаем из Китая, занимаемся маркетингом по всему миру.