Контент
Молочный завод, планирующий линию пастеризованного молока производительностью 10 000 л/ч, сталкивается с решением, которое на бумаге выглядит простым: нагреть сырое молоко до 72 °С, выдержать его 15 секунд, охладить и разлить. На практике пастеризатор настолько надежен, насколько надежны подключенные к нему системы хранения, осветления, стандартизации, гомогенизации, наполнения и очистки сырого молока. Поэтому линию по производству пастеризованного молока лучше всего понимать как один непрерывный гигиенический поток, а не как одну машину.
Вывод, который имеет значение для покупателей, таков: Срок годности, безопасность пищевых продуктов и вкус определяются до того, как молоко попадает в пастеризатор, и снова после того, как оно покидает трубку для хранения. . Сырое молоко с высоким содержанием бактерий сокращает срок хранения, даже если пастеризатор работает нормально. Заполнение негигиенической среды приведет к повторному загрязнению полностью пастеризованного продукта. Неудачи в очистке сведут на нет все за несколько производственных циклов. Таким образом, линию следует оценивать как систему, от приема танкера до упаковки продукта.
Каждая линия по производству пастеризованного молока построена на основе проверенного сочетания времени и температуры. Наиболее распространенной ссылкой в международной молочной практике является 72 °C в течение 15 секунд , известный как высокотемпературная кратковременная (ХТСТ) пастеризация. Эта обработка уничтожает вегетативные патогены, такие как сальмонелла, листерия и кишечная палочка, нанося при этом лишь ограниченный ущерб пищевым и сенсорным качествам молока.
| Метод | Температура | Время выдержки | Типичное применение |
|---|---|---|---|
| ЛТЛТ (партийный) | 63 °С | 30 мин. | Небольшие или кустарные объемы |
| HTST | 72 °C | 15 с | Стандартное жидкое молоко на большинстве заводов |
| Более высокая температура и более короткое время | 89 °С | 1,0 с | Увеличенный срок хранения в холодильнике |
| UHT | 135–150 °С | 2–5 с | Стабильное к окружающей среде молоко |
Время выдержки так же важно, как и температура. В линии HTST удерживающая трубка должна быть достаточно длинной, чтобы удерживать каждую частицу молока при температуре 72 °C в течение как минимум 15 секунд при максимальной расчетной скорости потока. Клапан отклонения потока после удерживающей трубки автоматически отправляет недогретое молоко обратно в уравнительный резервуар. Поэтому датчики температуры, записывающие устройства и перепускные клапаны не являются дополнительными аксессуарами; они являются основой безопасности линии. Проверка обычно проводится с помощью теста на фосфатазу, поскольку фермент щелочная фосфатаза инактивируется в условиях пастеризации.
Стандартную линию можно разделить на линии подготовки, термообработки, наполнения и очистки. На каждом этапе используется оборудование, выбранное с учетом производительности, характеристик продукта и гигиенических требований.
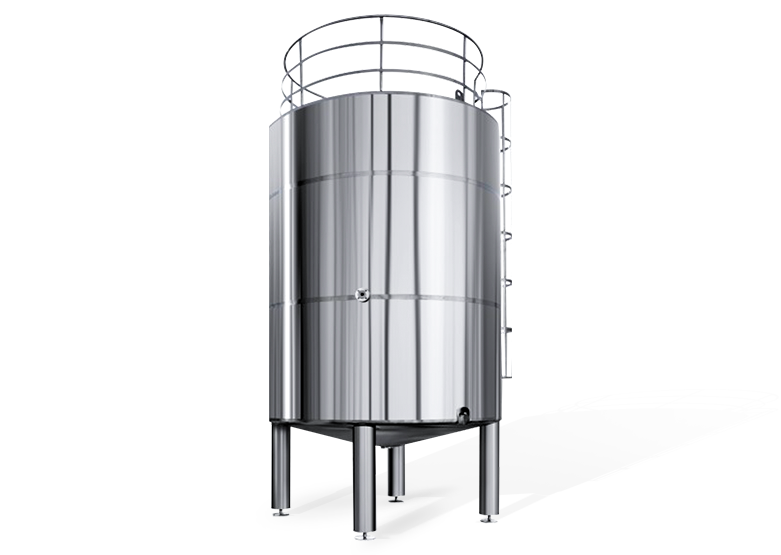
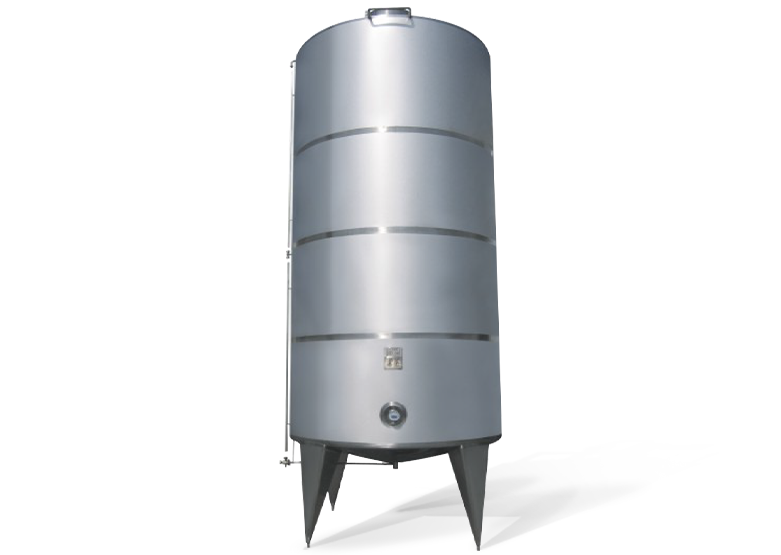
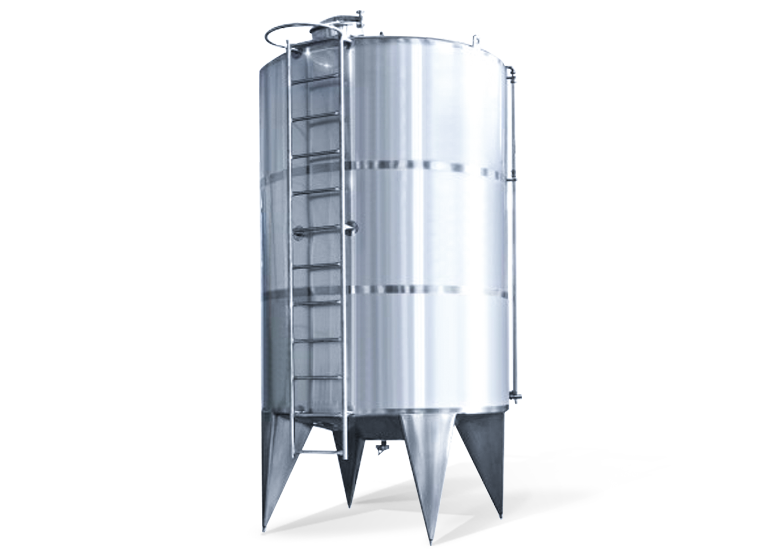
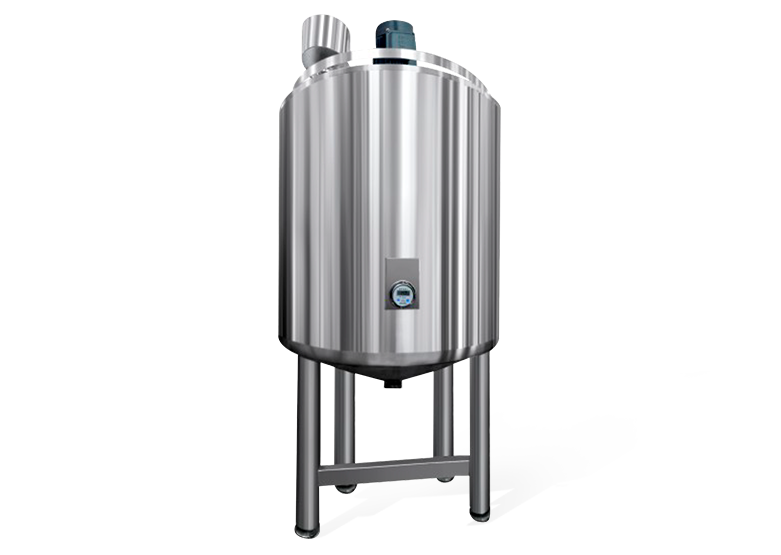
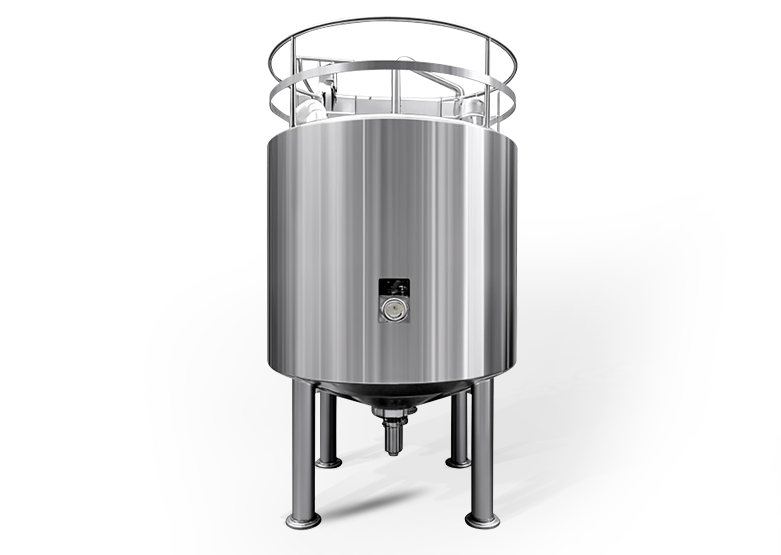
Молоко в цистернах поступает через приемную станцию с фильтром, расходомером и пластинчатым охладителем, а затем хранится при температуре ниже 4 °C, чтобы ограничить рост бактерий. Складские мощности должны охватывать как минимум одну или две смены наполнения. А резервуар с двухслойной изоляцией поддерживает стабильную температуру молока и защищает его от окружающего тепла. Крупные заводы часто используют открытые силосные резервуары, чтобы снизить затраты на строительство, в то время как более мелкие молочные предприятия обычно выбирают изолированные закрытые резервуары с мягким перемешиванием.
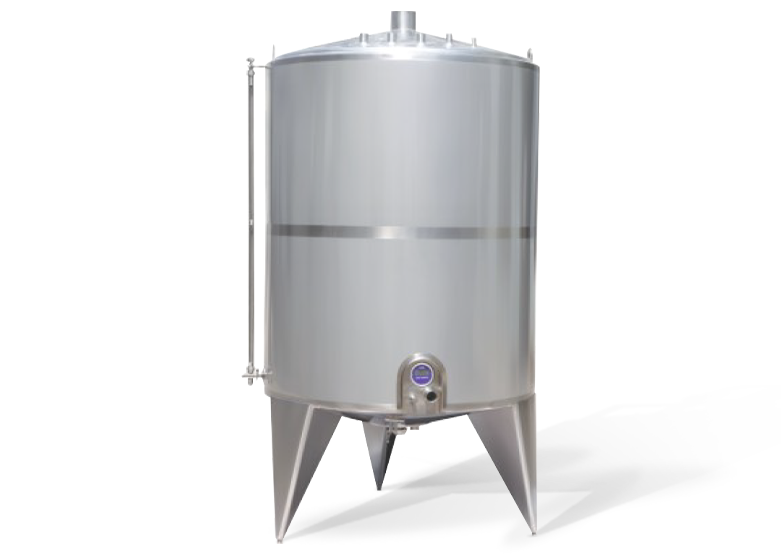 Поставщики резервуаров с двухслойной изоляцией, фабрика по индивидуальному заказу, производители - Шанхай Yi Yang Fluid Tech - поставщик резервуаров с двухслойной изоляцией, завод и производители резервуаров с двухслойной изоляцией по индивидуальному заказу в Китае, ... Посмотреть продукт →
Стандартизация приводит содержание жира в соответствие со значением, указанным на этикетке. При поточной стандартизации используется центробежный сепаратор для производства обезжиренного молока и сливок, которые рекомбинированы в расчетных пропорциях. Гомогенизация происходит при типичном давлении 150–200 бар в двухступенчатом гомогенизаторе, что позволяет уменьшить размер жировых шариков, так что сливки не расслаиваются, а вкус остается гладким.
Сердце линии – это пластинчатый теплообменник Создан для регенерации, нагрева, выдерживания и охлаждения. В секции регенерации горячее пастеризованное молоко нагревает поступающее холодное молоко и восстанавливает 90–95% энергии, сокращая потребность в пару и охлажденной воде. Затем продукт поступает в секцию нагрева, проходит через удерживающую трубку и перед заполнением охлаждается до 2–4 °C. Клапан отклонения потока защищает процесс: если температура падает ниже заданного значения, клапан направляет продукт обратно на переработку.
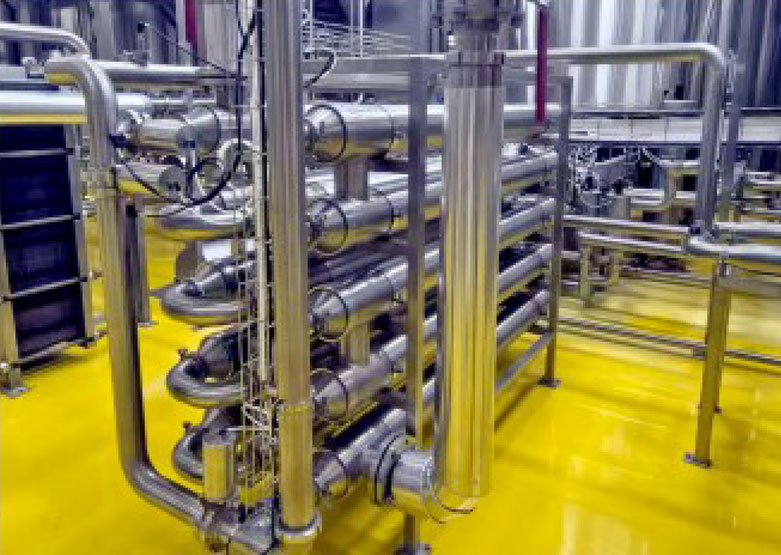 Поставщики теплообменников, фабрика по индивидуальному заказу, производители - Шанхай И Ян Yi Yang Fluid Tech - поставщики теплообменников, завод и производители теплообменников по индивидуальному заказу в Китае, описание функций ... Посмотреть продукт →
Пастеризованное молоко разливается в холодном виде, поэтому в помещении для розлива должно быть сведено к минимуму загрязнение воздуха. Наполнители для пакетов, бутылок и картонных коробок предъявляют разные гигиенические требования. Многие заводы перед наполнением включают полностью автоматическую машину для дегазации для удаления растворенного воздуха, что снижает окисление и улучшает стабильность вкуса. После каждого производственного цикла вся линия от резервуаров для сырого молока до наполнительных насадок очищается оборудование автоматизированной системы CIP-мойки , циркулирующие растворы щелочи и кислоты при определенных температурах и скоростях потока. Без CIP остатки белков и жиров быстро образуют биопленки, до которых не может полностью добраться ни одно дезинфицирующее средство.
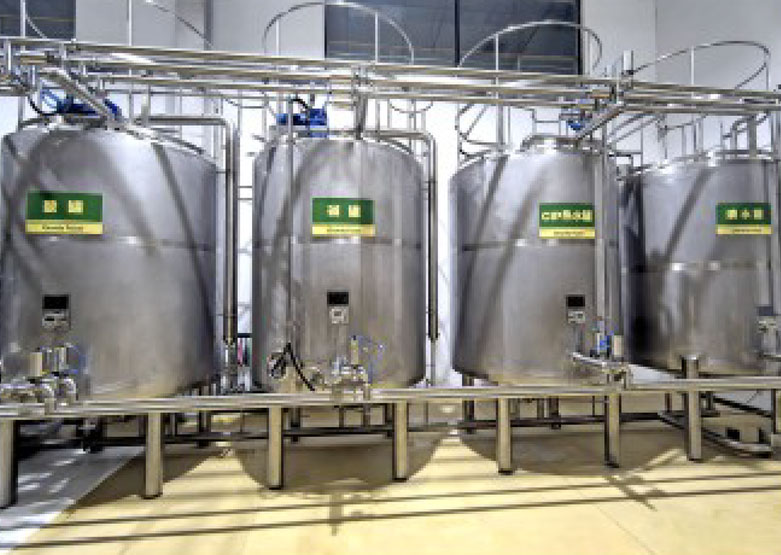 Поставщики оборудования для систем очистки CIP, фабрика по индивидуальному заказу, производители - Шанх Yi Yang Fluid Tech - поставщики оборудования для систем очистки CIP, завод и производители оборудования для систем очистки CIP по индивидуальному заказу в Китае. Посмотреть продукт →
Выбор отдельных компонентов — это только половина проекта. Линия работает в соответствии со стандартами только в том случае, если ее проектирование правильное.
Производительность линии должна рассчитываться на основе ежедневной производительности и часов работы с практическим запасом в 10–20%. Линия производительностью 10 000 л/ч, работающая 12 часов в день, производит около 120 000 л в день; если та же линия впоследствии должна будет производить 180 000 л, должна измениться конструкция, а не только график. Не менее важно планирование инженерных сетей: пар для отопления и безразборной мойки, охлажденная вода для охлаждения, сжатый воздух для клапанов и разливочных машин, а также электрическая мощность для насосов и гомогенизаторов. Многие задержки в реализации проектов происходят из-за недостаточного размера парового котла или недостаточного расхода охлажденной воды.
Современные линии используют управление ПЛК и ЧМИ с управлением рецептами, автоматическим контролем пастеризации, записью тенденций и журналами сигналов тревоги. Для пастеризованного молока, безопасность которого зависит от нескольких градусов или секунд, запись данных является частью соблюдения требований. Записи должны быть проверяемыми и экспортируемыми для групп контроля качества и регулирующих инспекций. Поставщик, который предоставляет инжиниринг и реализация проектов «под ключ» обеспечивает единообразие автоматизации, трубопроводов и инженерных коммуникаций благодаря конструкции, что снижает риски интеграции на месте.
Ключевым решением для каждой молочной компании является вопрос о том, производить ли пастеризованное молоко, ультрапастеризованное молоко или и то, и другое. Пастеризованное молоко должно храниться при температуре ниже 4 ° C на пути от молочного продукта до потребителя и обычно имеет срок хранения 7–15 дней; его свежий вкус делает его предпочтительным продуктом на рынках с надежной холодильной цепью. А Линия по производству ультрапастеризованного молока нагревает молоко до 135–150 °C в течение 2–5 секунд и разливает его в асептических условиях, обеспечивая несколько месяцев хранения при комнатной температуре при более высоких затратах энергии. Многие заводы устанавливают обе линии и используют общие системы подготовки и очистки, сохраняя при этом секции термообработки отдельными.
Самый надежный способ выбрать поставщика — оценить, как он справляется с проверкой процессов, гигиеническим дизайном и послепродажной поддержкой. Перед размещением заказа запросите как минимум следующее:
Сертификаты на материал нержавеющей стали 316L, протоколы контроля сварных швов и характеристики качества поверхности определяют, насколько легко будет очищаться линия. Документация — это не документы; это свидетельство того, что линия будет соответствовать требуемому сокращению бревна и целевому сроку хранения. Поставщик с сильной командой инженеров может адаптировать линию к качеству вашего сырого молока, стратегии стандартизации жиров и местным нормативным требованиям.
Линия пастеризации молока часто работает в несколько смен, поэтому запасные части и быстрое обслуживание являются частью ваших эксплуатационных расходов. Подтвердите сроки поставки пластин, прокладок, насосов и компонентов управления, а также спросите о вводе в эксплуатацию и обучении операторов. Обязательства поставщика по техническому обслуживанию влияют на время безотказной работы больше, чем первоначальная цена оборудования.
После того как стандарты ясны и оборудование определено, оставшийся риск связан главным образом с интеграцией. Поставщик, который проектирует, производит и вводит в эксплуатацию всю линию, может уменьшить количество интерфейсов и сократить сроки проекта. При сравнении котировок просмотрите полную линия по производству пастеризованного молока объем, включая проектирование процесса, поставку оборудования, монтаж и ввод в эксплуатацию, чтобы подтвердить, что указанная система является работающей системой, а не набором машин.

Контактная информация
Производственный адрес: Китай, Шанхай, район Фэнсянь, дорога Чуаньнань Фэнгун, д. 9188
Офисный адрес: Китай, Шанхай, район Фэнсянь, улица Маоюань, д. 260, корпус 57, офис 603
ТЕЛ: 86-18221904658
Электронная почта: [email protected]
Быстрая ссылка
Запросить индивидуальную смету Нужно что-то особенное? Мы здесь, чтобы помочь.
 English
 русский
 Français
 Español
 عربى
 Indonesia
 Приезжаем из Китая, занимаемся маркетингом по всему миру.
 Приезжаем из Китая, занимаемся маркетингом по всему миру.